Новини
Рекуперація тепла та вловлювання гексану: інженерний розрахунок кожухотрубних теплообмінників D.ENERGY
В екстракційному виробництві рекуперація тепла та конденсація парів розчинника прямо формують собівартість переробки. Неефективна конденсація призводить до надлишкового споживання охолоджувальної води, викидів парів у вентиляцію або перевантаження абсорбційної колони. Інженерне бюро D.ENERGY проектує та виготовляє кожухотрубні теплообмінники та конденсатори для агресивних і вибухонебезпечних середовищ олійних заводів. Інженерні стандарти теплообмінного обладнання D.ENERGY: Теплогідравлічний розрахунок: діаметр, довжина та кількість теплообмінних трубок розраховуються під фактичні параметри теплоносіїв замовника (місцела, гексанові пари, охолоджувальна вода, конденсат). Надійне з'єднання трубних решіток: автоматизоване розвальцьовування та зварювання трубних пучків із нержавіючих і вуглецевих сталей забезпечує повну герметичність контурів навіть за гідроударів. Зручність очищення та сервісу: конструкція знімних розподільчих камер дає змогу швидко проводити механічну або хімічну чистку трубного простору під час планових зупинок цеху. Комплекс із правильно підібраних теплообмінників і протитечійних крисперів замикає тепловий баланс підприємства, скорочуючи споживання пари котельні до 20%.
Безпечна десольвентизація та кондиціювання шроту: тостери серії DC для сучасних олійноекстракційних цехів
Після екстракції рослинної олії розчинником (технічним гексаном) шрот містить до 25–35% летких вуглеводнів. Ключове завдання цеху дистиляції та обробки шроту — повна рекуперація розчинника зі зниженням його залишкової концентрації у готовому продукті до безпечного рівня (< 300 ppm) та збереження кормового протеїну. Компанія D.ENERGY проектує та виготовляє вертикальні десольвентайзери-тостери серії DC різної продуктивності — від 200 до 2000 тонн шроту на добу. Технологічні особливості конструкції серії DC: Багатоступеневе пропарювання: чергування глухого та гострого пару в нижніх чанах тостера забезпечує інтенсивну дистиляцію гексану без пересушування волокон шроту. Індивідуальні регулятори рівня: кожен ярус колони оснащений заслінками з пневмоприводом і датчиками рівня сировини, підключеними до єдиної системи АСУ ТП та шаф автоматики, що запобігає «прориву» парів розчинника. Енергоефективність відведення парів: геометрія парових колекторів розрахована так, щоб мінімізувати винесення шротового пилу в конденсуючі системи цеху. Використання тостерів DC у комбінації з герметичним насосним обладнанням для місцели мінімізує виробничі втрати гексану на тонну переробленого насіння та відповідає суворим стандартам вибухобезпеки ATEX.
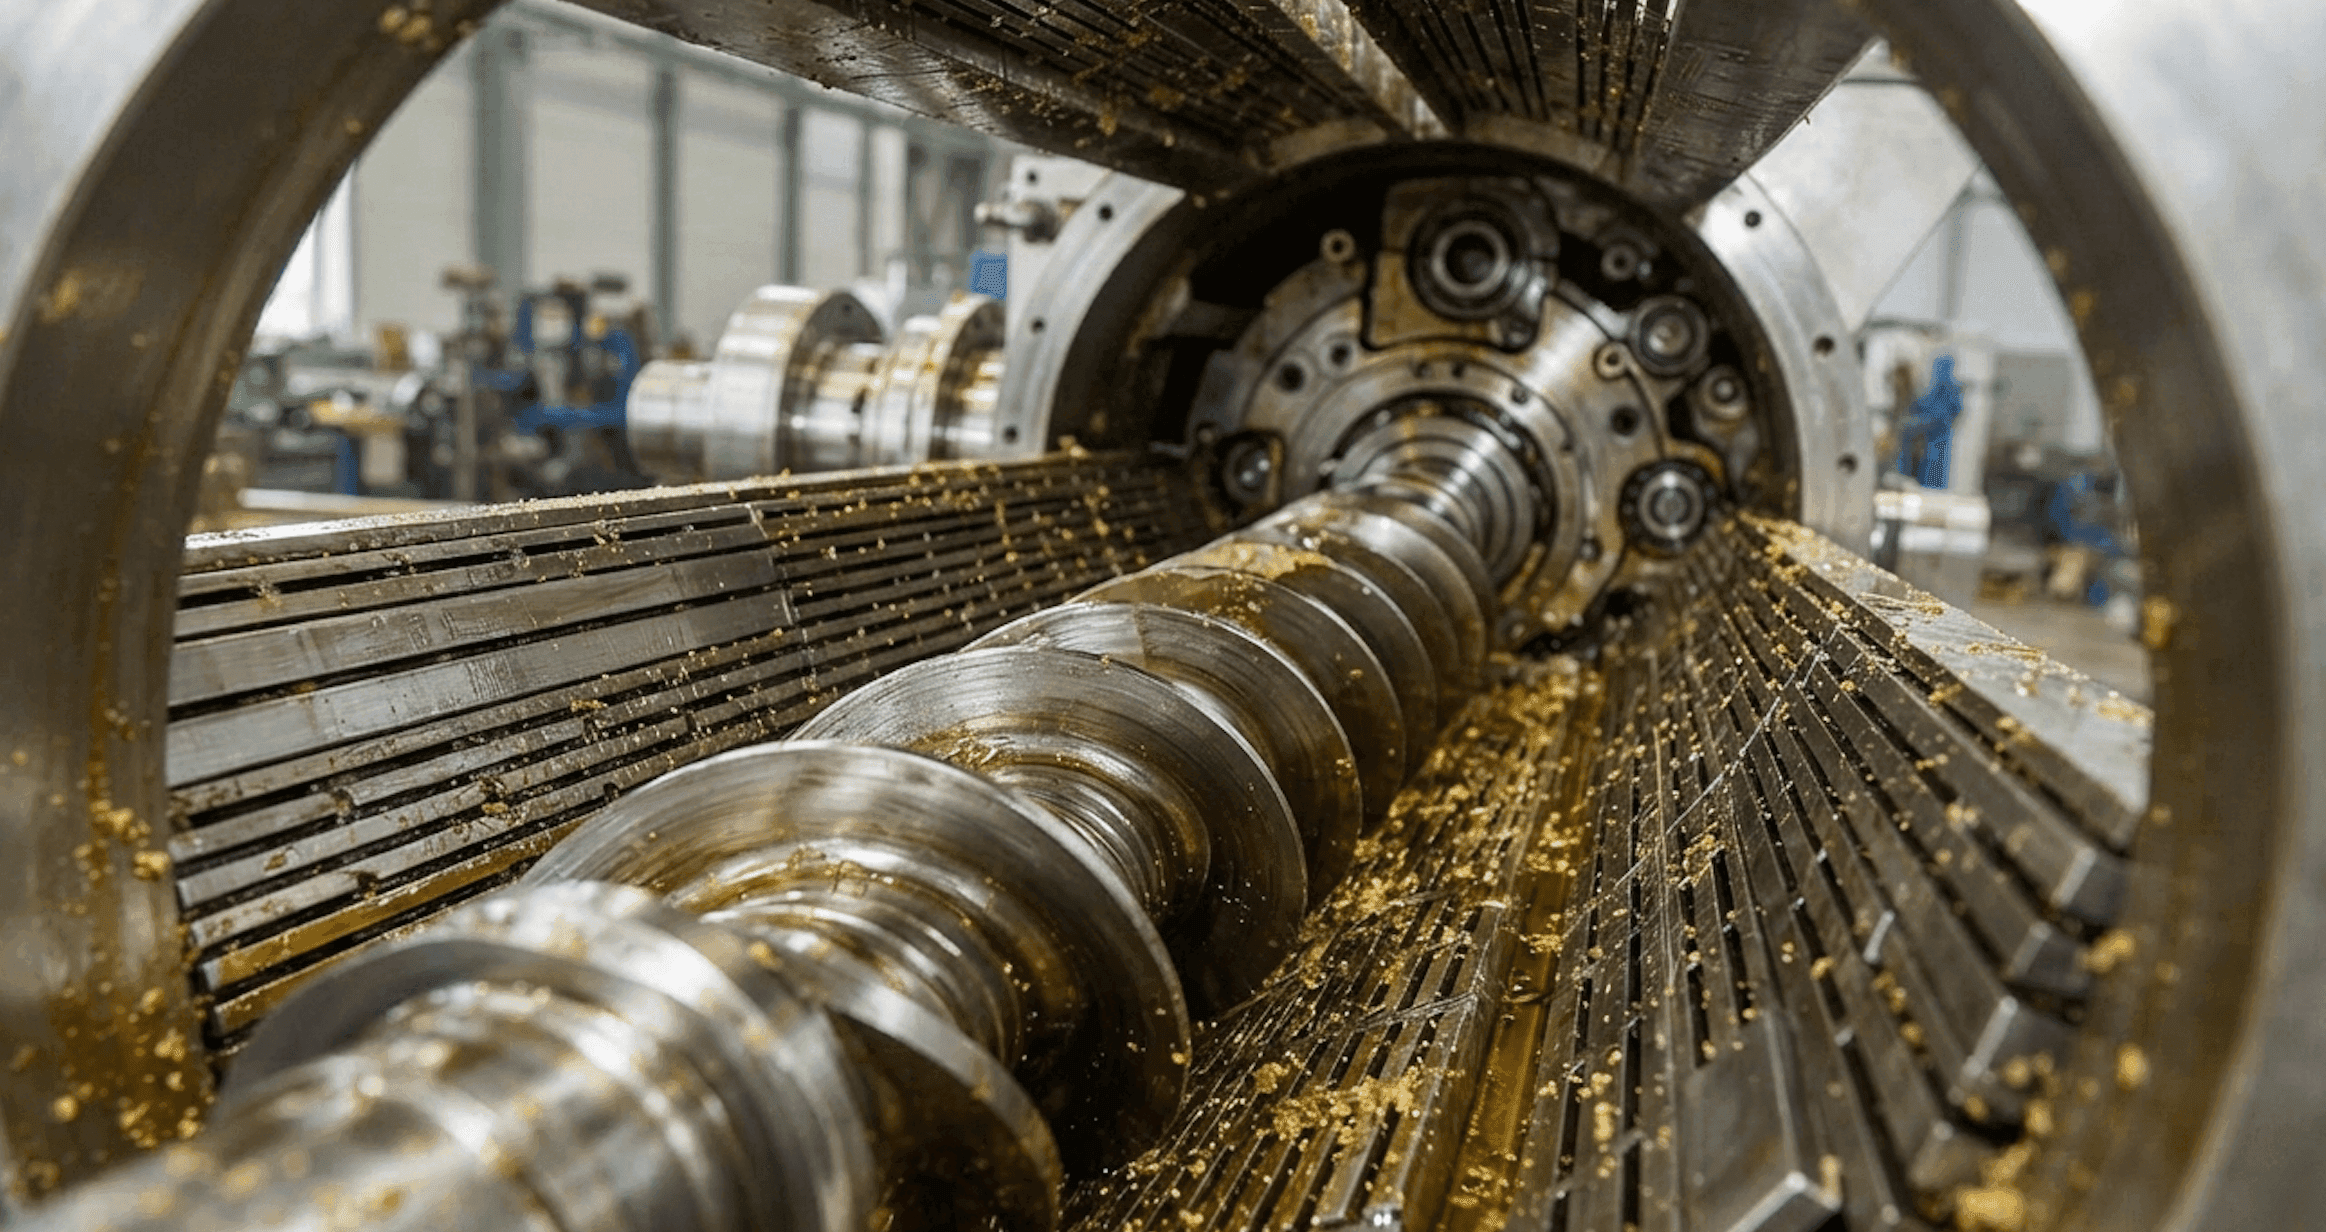
Зносостійкість робочих органів маслопреса: як якісні зеєрні планки та шнекові набори скорочують собівартість тонни олії
У процесі механічного віджиму олії з насіння соняшнику, ріпаку чи сої робочі органи пресів зазнають колосального абразивного та барометричного навантаження. Знос кромки зеєрних планок всього на 0,3–0,5 мм призводить до розширення зеєрних щілин, винесення твердої фракції (осипу) в олію, падіння тиску в камері та різкого стрибка залишкової олійності макухи. Машинобудівне підприємство D.ENERGY виготовляє та постачає прецизійні зеєрні планки та камери для шнекових пресів, а також змінні шнекові набори та конуси віджиму для більшості типів промислових олійно-пресових агрегатів. Чому комплектуючі від D.ENERGY витримують підвищені навантаження: Леговані сталі спеціального призначення: використовуємо зносостійкі конструкційні та інструментальні сплави, стійкі до інтенсивного стирання та високих температур (понад 120 °C). Технологія термозміцнення: об'ємний або зонний гарт із контрольованим відпуском гарантує твердість робочої поверхні до 58–62 HRC без ризику крихкого руйнування тіла планки. Прецизійна фрезерна обробка на ЧПК: точність геометрії відвідних каналів виключає перекоси під час монтажу зеєрної бочки та забезпечує рівномірне відведення віджатої олії без забивання. Окрім серійних позицій, інженерний відділ D.ENERGY виконує індивідуальну механообробку та наплавку зносостійкими карбідними матеріалами за кресленнями або зразками замовника, що дозволяє збільшити міжремонтний інтервал пресового цеху до 35–40%.
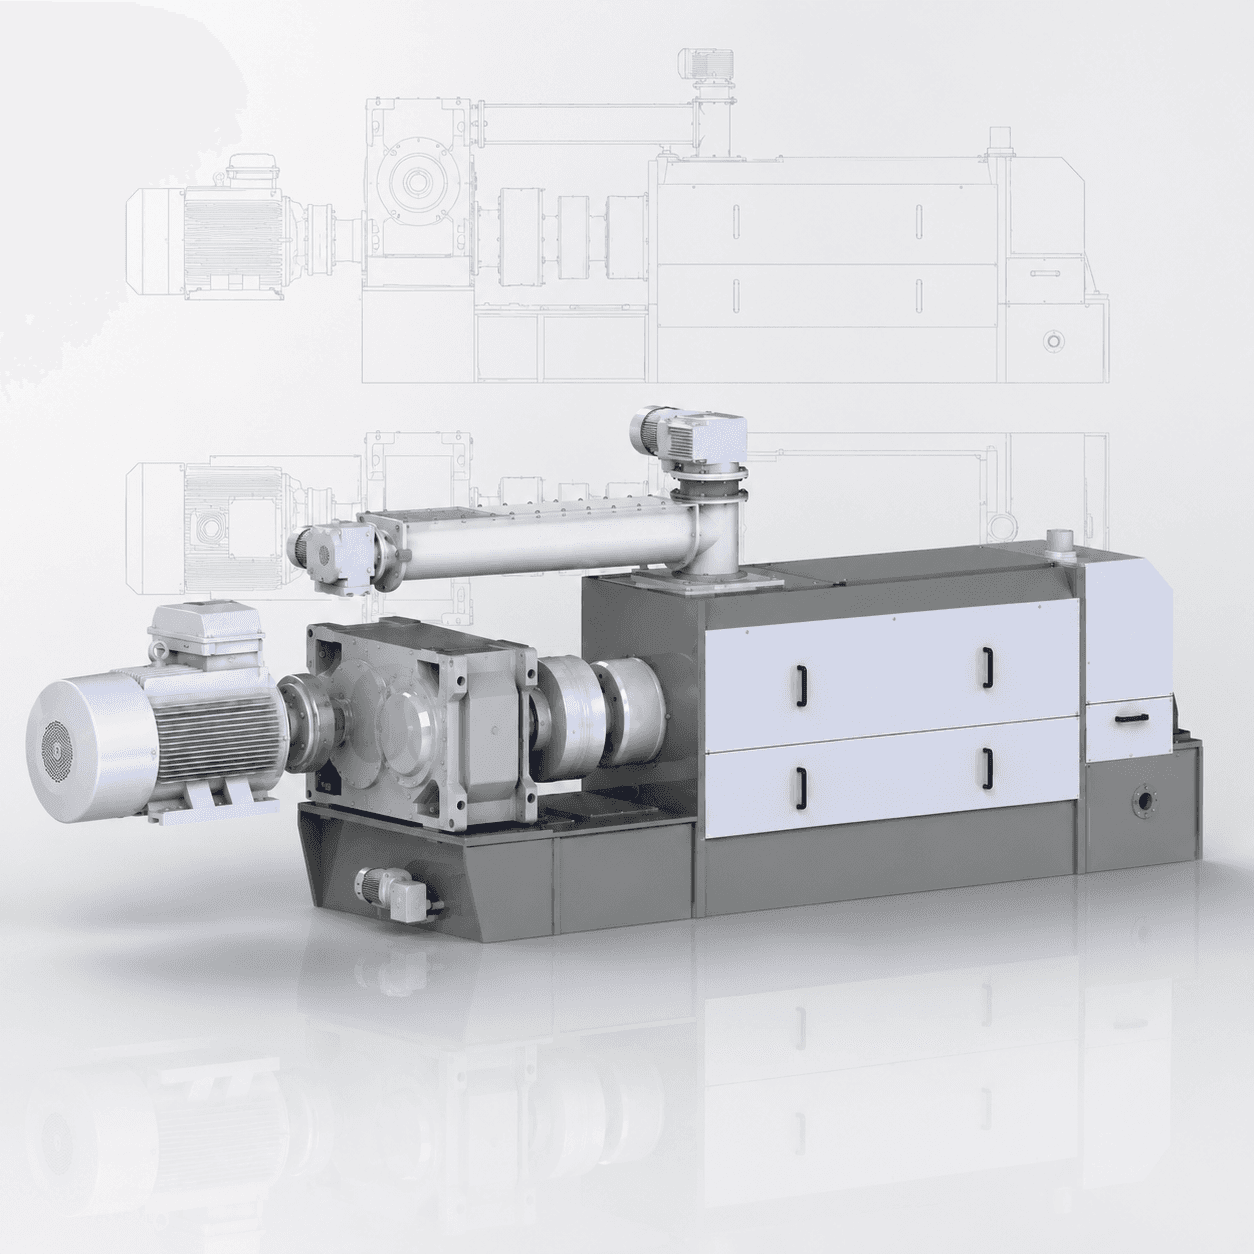
Навіщо потрібна фільтрація олії після пресування
Олія, що виходить безпосередньо зі шнекового преса (форпресова олія), ніколи не буває чистою рідиною. Разом з нею з преса виносяться дрібні частки макухи, білкові й слизисті домішки — так званий осад, або фуз. Перш ніж цю олію можна відправити на зберігання, подальшу переробку чи екстракцію, її потрібно очистити. Що буде, якщо не фільтрувати ⚙️ Прискорений знос обладнання. Абразивні дрібні частки в неочищеній олії пришвидшують знос ущільнень і робочих поверхонь насосів, через які олія рухається далі технологічним ланцюгом. 🌡️ Забруднення теплообмінників. Осад осідає на трубах кожухотрубних теплообмінників при охолодженні чи підігріві олії, знижуючи ефективність теплопередачі й вимагаючи частішого чищення апаратів. 🕰️ Погіршення стабільності при зберіганні. Завислі частки в олії — це осередки, навколо яких активніше йдуть окисні процеси. Неочищена олія швидше прогіркає й гірше зберігається, ніж профільтрована. 📉 Втрата товарного вигляду. Каламутна олія з осадом не відповідає вимогам покупця чи наступного етапу переробки (рафінації), навіть якщо за складом вона повністю придатна. Як зазвичай побудована фільтрація 🪣 Відстоювання (попередній ступінь). Свіжовіджату олію витримують у відстійних ємностях, де найбільш важкі частки осідають на дно під власною вагою — це знімає основне навантаження з наступного, тоншого ступеня очищення. 🧻 Фільтр-преси. Олію під тиском прокачують через пакет фільтрувальних плит з тканиною — тверді частки затримуються на тканині у вигляді осадового «пирога», а очищена олія проходить далі. Коли осад накопичується, плити розкривають і чистять. 🌀 Самоочисні фільтри-сита. Використовуються для грубшого попереднього очищення на високій продуктивності — механізм періодично зчищає осад із сітчастого елемента, не зупиняючи потік олії. Знятий під час фільтрації осад — це не відходи в чистому вигляді: у ньому лишається певна кількість олії, тому на багатьох заводах його повертають назад у сировину на повторну переробку. Фільтрація олії рідко потрапляє в маркетингові матеріали поруч із пресами чи екстракторами, але саме вона визначає, у якому вигляді готовий продукт доходить до наступного покупця чи етапу виробництва.
Основи проєктування маслоцеху: від вибору обладнання до оптимізації процесів
Проєктування маслоцеху — це не підбір окремих машин за каталогом, а побудова технологічного ланцюга, у якому вихід кожної стадії повинен точно відповідати вимогам входу наступної. Прес, розрахований на іншу продуктивність, ніж жаровня перед ним, або екстрактор, не узгоджений із дистиляційною станцією, перетворюють лінію на послідовність вузьких місць — навіть якщо кожна машина окремо якісна. Технологічний ланцюг маслоцеху 1️⃣ Підготовка сировини. Очищення, подрібнення та формування пластівців стабільної товщини — саме на цьому етапі закладається якість роботи всіх наступних апаратів. Занадто тонкі чи товсті пластівці однаково погіршують результат подальшого пресування чи екстракції. 2️⃣ Термічна обробка ( жаровня ). Багаточанна жаровня доводить вологість і температуру мезги до оптимальних значень (зазвичай 100–105 °C, 5–7% вологи) — недостатнє кондиціювання напряму знижує вихід олії на пресуванні. 3️⃣ Відділення олії. Механічне пресування , екстракція гексаном або їх комбінація — вибір залежить від обсягів переробки й потрібного ступеня вилучення олії. 4️⃣ Робота з розчинником (за наявності екстракції). Місцела проходить фільтрацію, дистиляцію та рекуперацію розчинника — вузол, що вимагає вибухозахищених насосів і кожухотрубних теплообмінників для підігріву й конденсації парів. 5️⃣ Фінішна обробка шроту. Тостер видаляє залишки розчинника й доводить матеріал до потрібної вологості, після чого охолоджувач знижує його температуру до безпечної для зберігання. 6️⃣ Автоматизація лінії. SCADA й HMI поєднують усі стадії в єдину картину керування, а блокування між вузлами не дають лінії працювати в небезпечних чи неефективних режимах. Де насправді відбувається оптимізація ⚖️ Баланс продуктивності між стадіями. Лінія працює настільки швидко, наскільки дозволяє її найповільніший вузол. Прорахунок продуктивності на етапі проєктування — дешевше рішення, ніж перебудова вже змонтованої лінії. 🛠️ Точність виготовлення деталей. Вали, корпуси й посадкові площини, виготовлені з відхиленням від креслення, дають люфти й нерівномірний знос уже після кількох місяців роботи — саме тому власний парк прецизійних верстатів напряму впливає на надійність готової лінії. ♻️ Ресурс змінних деталей. Вузли з підвищеним зносом (наприклад, зеєрні планки преса) варто закладати одразу в зносостійкому виконанні — це знижує частоту планових зупинок лінії на обслуговування. 🔥 Енергетичний контур. Котельня й теплообмінне обладнання повинні бути розраховані на сумарне парове навантаження всіх апаратів лінії одночасно, а не кожного окремо — інакше саме пара, а не механіка, стане вузьким місцем виробництва. Саме тому D.ENERGY проєктує маслоцехи як єдину систему — від жаровні до автоматизації — а не як набір окремих апаратів, підібраних за принципом «аби працювало».
Переробка сої як бізнес: чому вигідніше не продавати сировину
Соєві боби самі по собі — сировина з обмеженою доданою вартістю: продав вагон бобів на експорт, отримав ціну сировини й на цьому історія закінчилась. Переробка змінює цю економіку повністю: з тієї самої тонни бобів виходять два самостійні товари — соєва олія та соєвий шрот, кожен зі своїм ринком збуту. Чому саме зараз В Україні частка сої, переробленої всередині країни, вже зросла з 39% до 54,2% врожаю — історичний рекорд. Причина проста: 10% експортне мито на вивезення необробленого насіння робить продаж сировини за кордон менш вигідним, а переробку — навпаки, привабливішою. Валютна виручка від експорту соєвої олії та шроту тим часом зростає (+12,3% за останній маркетинговий рік), тоді як сам врожай бобів у країні скоротився. Це означає одне: попит на переробні потужності всередині країни зростає швидше, ніж пропозиція сировини. Два товари з однієї сировини 🛢️ Соєва олія — продукт з високою доданою вартістю, попит на який формує харчова промисловість. 🌾 Соєвий шрот — високобілковий корм, на який стабільний попит формує тваринництво й птахівництво. У багатьох переробників саме шрот, а не олія, дає основну частку виручки. Яку лінію обирати: пресування чи екстракція Тут немає єдино правильної відповіді — усе залежить від обсягів і горизонту інвестицій. 🔩 Механічне пресування — простіша й дешевша лінія, нижчий поріг входу, підходить для менших обсягів переробки. Ціна питання — частина олії залишається невилученою в макусі. 🧪 Пресування + екстракція гексаном — вищі капітальні витрати, зате максимальний вихід олії з тієї самої тонни сировини й мінімальна залишкова олійність у готовому шроті. Саме ця схема виправдовує себе на великих і середніх обсягах переробки. Що потрібно для лінії переробки Незалежно від обраної схеми, технологічний ланцюг однаковий за логікою: підготовка сировини → жарення (кондиціювання вологи й температури) → пресування (і за потреби екстракція) → десольвентизація й охолодження шроту → зберігання. D.ENERGY проєктує та виготовляє повний комплекс обладнання для кожної з цих стадій — від жаровень і пресів до петльових екстракторів, тостерів і охолоджувачів — і підбирає конкретну конфігурацію лінії під обсяги й бюджет конкретного проєкту. Обладнання за темою: Шнекові преса серії SP , Екстрактор петльовий серії EX .
Що таке криспер (охолоджувач) і навіщо він потрібен на олійному заводі
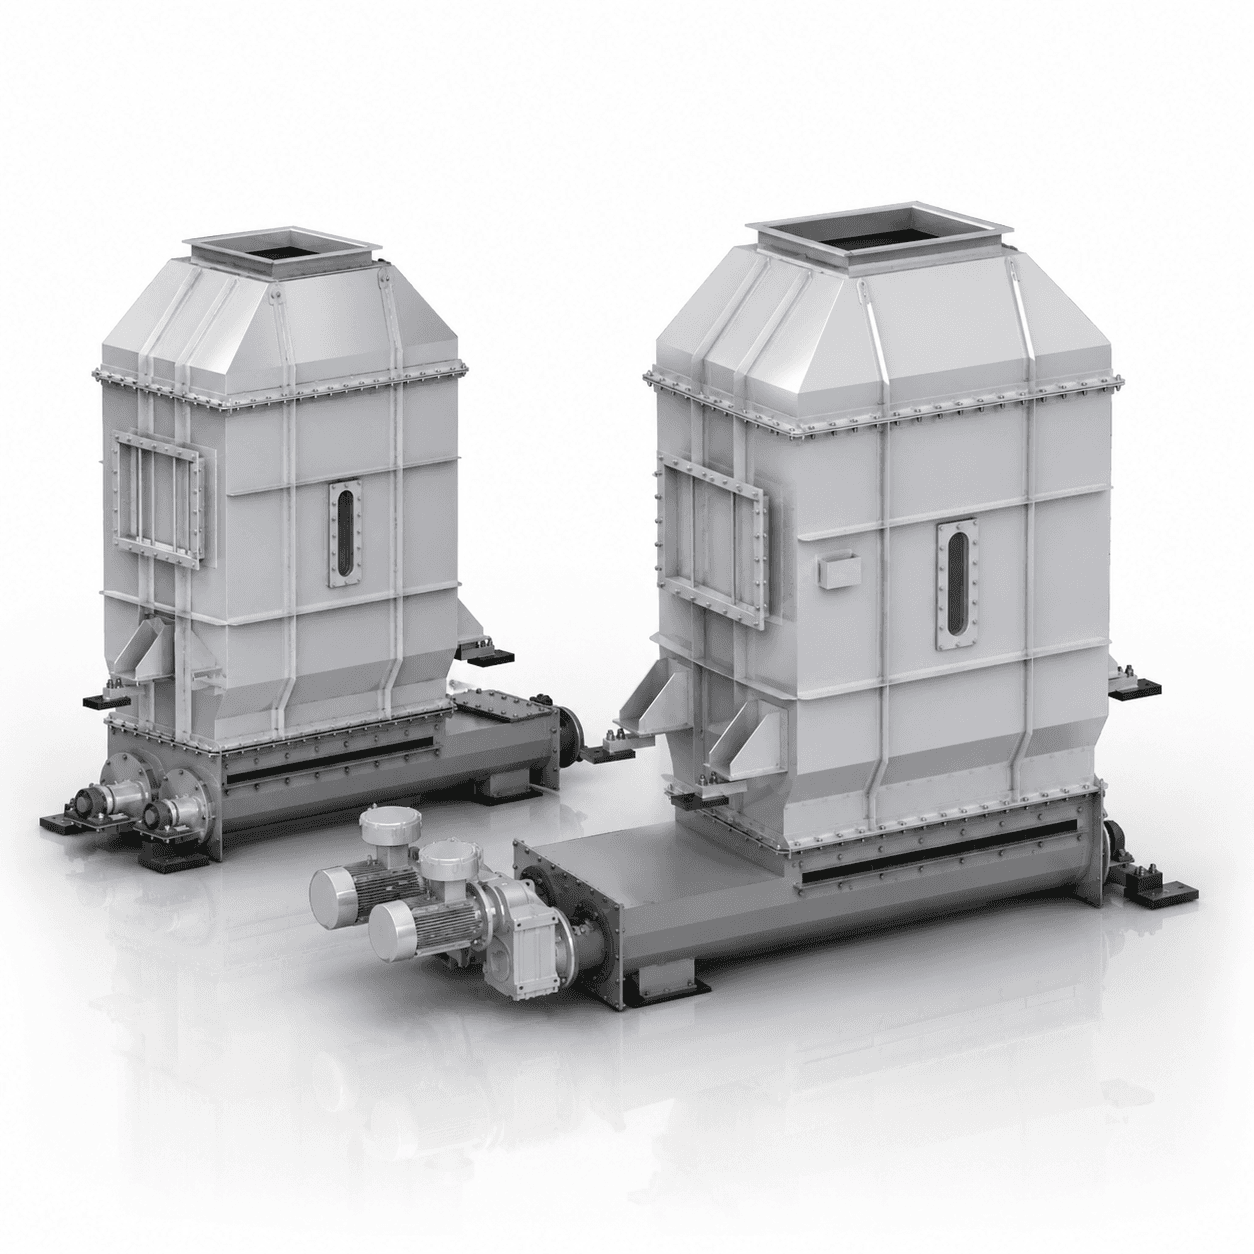
Криспер, або охолоджувач, — апарат, який завершує термічну обробку макухи чи шроту. Після преса чи тостера матеріал виходить гарячим (близько 100–105 °C) — і перш ніж його можна безпечно відправити на зберігання чи відвантаження, температуру потрібно знизити до безпечного рівня. Навіщо охолоджувати макуху й шрот 🔥 Ризик самозаймання. Гарячий органічний матеріал, складений у бункер чи на склад великим шаром, здатний до самонагрівання й у гіршому разі — до самозаймання. Охолодження до безпечної температури прибирає цей ризик ще на етапі виробництва. 💧 Стабільність при зберіганні. Різкий перепад температур між гарячим матеріалом і холодним повітрям складу спричиняє конденсацію вологи всередині маси — а це пряма дорога до пліснявіння й псування шроту. 📦 Технологічність. Охолоджений матеріал краще сипеться, не злипається грудками і значно простіше проходить через транспортери, ваги й пакувальні лінії. 🌾 Збереження кормової якості. Швидке зниження температури зупиняє подальші термічні реакції в білковій масі, які тривали б, якби гарячий матеріал просто лежав і поступово вистигав сам по собі. Як влаштований охолоджувач Найпоширеніша схема — протитечійна: матеріал повільно рухається вниз під власною вагою через шахту апарата, а назустріч йому знизу вгору подається потік повітря вентилятором. Холодне повітря забирає тепло у матеріалу і виходить згори через аспірацію, а вже охолоджений продукт вивантажується знизу. Рівномірний розподіл повітря по всьому перерізу шахти критично важливий: якщо повітря йде лише окремими «каналами», частина матеріалу залишається неохолодженою. Де застосовується 🔩 Після пресування — охолодження макухи, що виходить із шнекового преса. ♨️ Після тостера — охолодження шроту після десольвентизації в екстракційній схемі, безпосередньо перед складом чи гранулюванням. 🌡️ Після жаровні — у схемах, де матеріал не йде на екстракцію, а одразу прямує на зберігання. Охолоджувач рідко привертає до себе увагу так само, як прес чи екстрактор, але саме він визначає, у якому стані готовий продукт потрапляє на склад — і скільки він там пролежить, не втрачаючи якості. Обладнання за темою: Охолоджувач серії CC .
Кожухотрубний теплообмінник: будова, принцип роботи та застосування в масложировій галузі
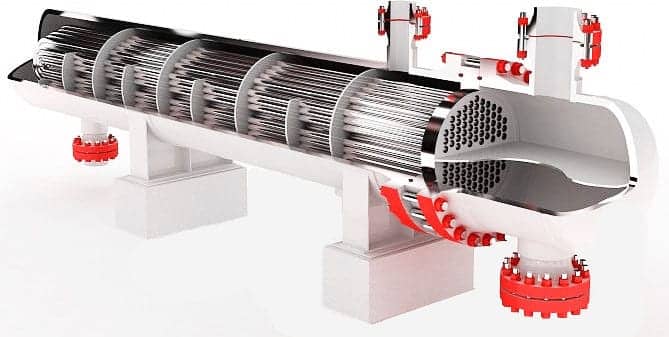
Кожухотрубний теплообмінник — один із найпоширеніших типів теплообмінного обладнання в промисловості завдяки простій конструкції, надійності та здатності працювати з високими тисками й температурами. У масложировій галузі він застосовується практично на кожній ділянці, де потрібно нагріти, охолодити або сконденсувати технологічний потік. Будова 🛢️ Кожух — циліндричний корпус апарата, усередині якого рухається один із теплоносіїв (міжтрубний простір). 🧵 Трубний пучок — набір паралельних труб, усередині яких рухається другий теплоносій. 🔲 Трубні решітки — закріплюють кінці труб з обох боків апарата й одночасно розділяють трубний та міжтрубний простори, не даючи теплоносіям змішуватися. ➰ Перегородки (шайби) у міжтрубному просторі — спрямовують потік теплоносія зигзагоподібно між трубами, підвищуючи турбулентність і, відповідно, ефективність теплопередачі, а також підпирають трубний пучок, знижуючи вібрацію. 🔘 Кришки (камери) з обох торців — розподіляють потік теплоносія по трубах і збирають його на виході; саме кількість ходів по трубному простору (одно- чи багатоходовий апарат) визначає швидкість руху рідини й компактність конструкції. Принцип роботи Два теплоносії рухаються по різні боки стінки труби — один усередині труб, інший у міжтрубному просторі — і обмінюються теплом через металеву поверхню труб, фізично не змішуючись. Найефективніша схема руху — протитечійна (теплоносії рухаються назустріч один одному), оскільки вона забезпечує найбільшу різницю температур на всій довжині апарата й, відповідно, максимальну теплопередачу за тієї самої площі поверхні. Де застосовується в масложировій галузі 🛢️ Охолодження готової олії після рафінації чи дезодорації — перед подачею на розлив чи зберігання олію потрібно охолодити до безпечної температури, і кожухотрубний охолоджувач з водою як холодоносієм справляється з цим найпростіше й найдешевше. ♨️ Підігрів місцели перед дистиляцією. Місцела, що виходить з екстрактора, підігрівається парою чи гарячим конденсатом перед подачею на випаровування гексану — точний, рівномірний підігрів напряму впливає на ефективність подальшої дистиляції. ♻️ Рекуперація тепла. Гарячі пари розчинника чи вторинна пара з дистиляційної колони віддають своє тепло свіжій місцелі чи іншому технологічному потоку ще до того, як їх остаточно охолодять чи сконденсують — це напряму знижує витрату пари на весь процес. 💨 Конденсація парів гексану. Кожухотрубний конденсатор з водяним охолодженням перетворює пари розчинника назад у рідину для повернення в технологічний цикл — ключовий вузол будь-якої системи рекуперації розчинника. 🔥 Теплопостачання виробництва. У складі котельні кожухотрубні теплообмінники готують гарячу воду чи пару потрібних параметрів для всіх ділянок заводу — від жаровень до систем обігріву приміщень. Простота конструкції не робить кожухотрубний теплообмінник примітивним рішенням — навпаки, саме завдяки їй апарат легко ремонтувати (трубний пучок можна витягнути й почистити чи замінити), а це критично важливо для обладнання, що постійно працює з в'язкими й забрудненими технологічними потоками. Напрямок за темою: Промислова енергетика .
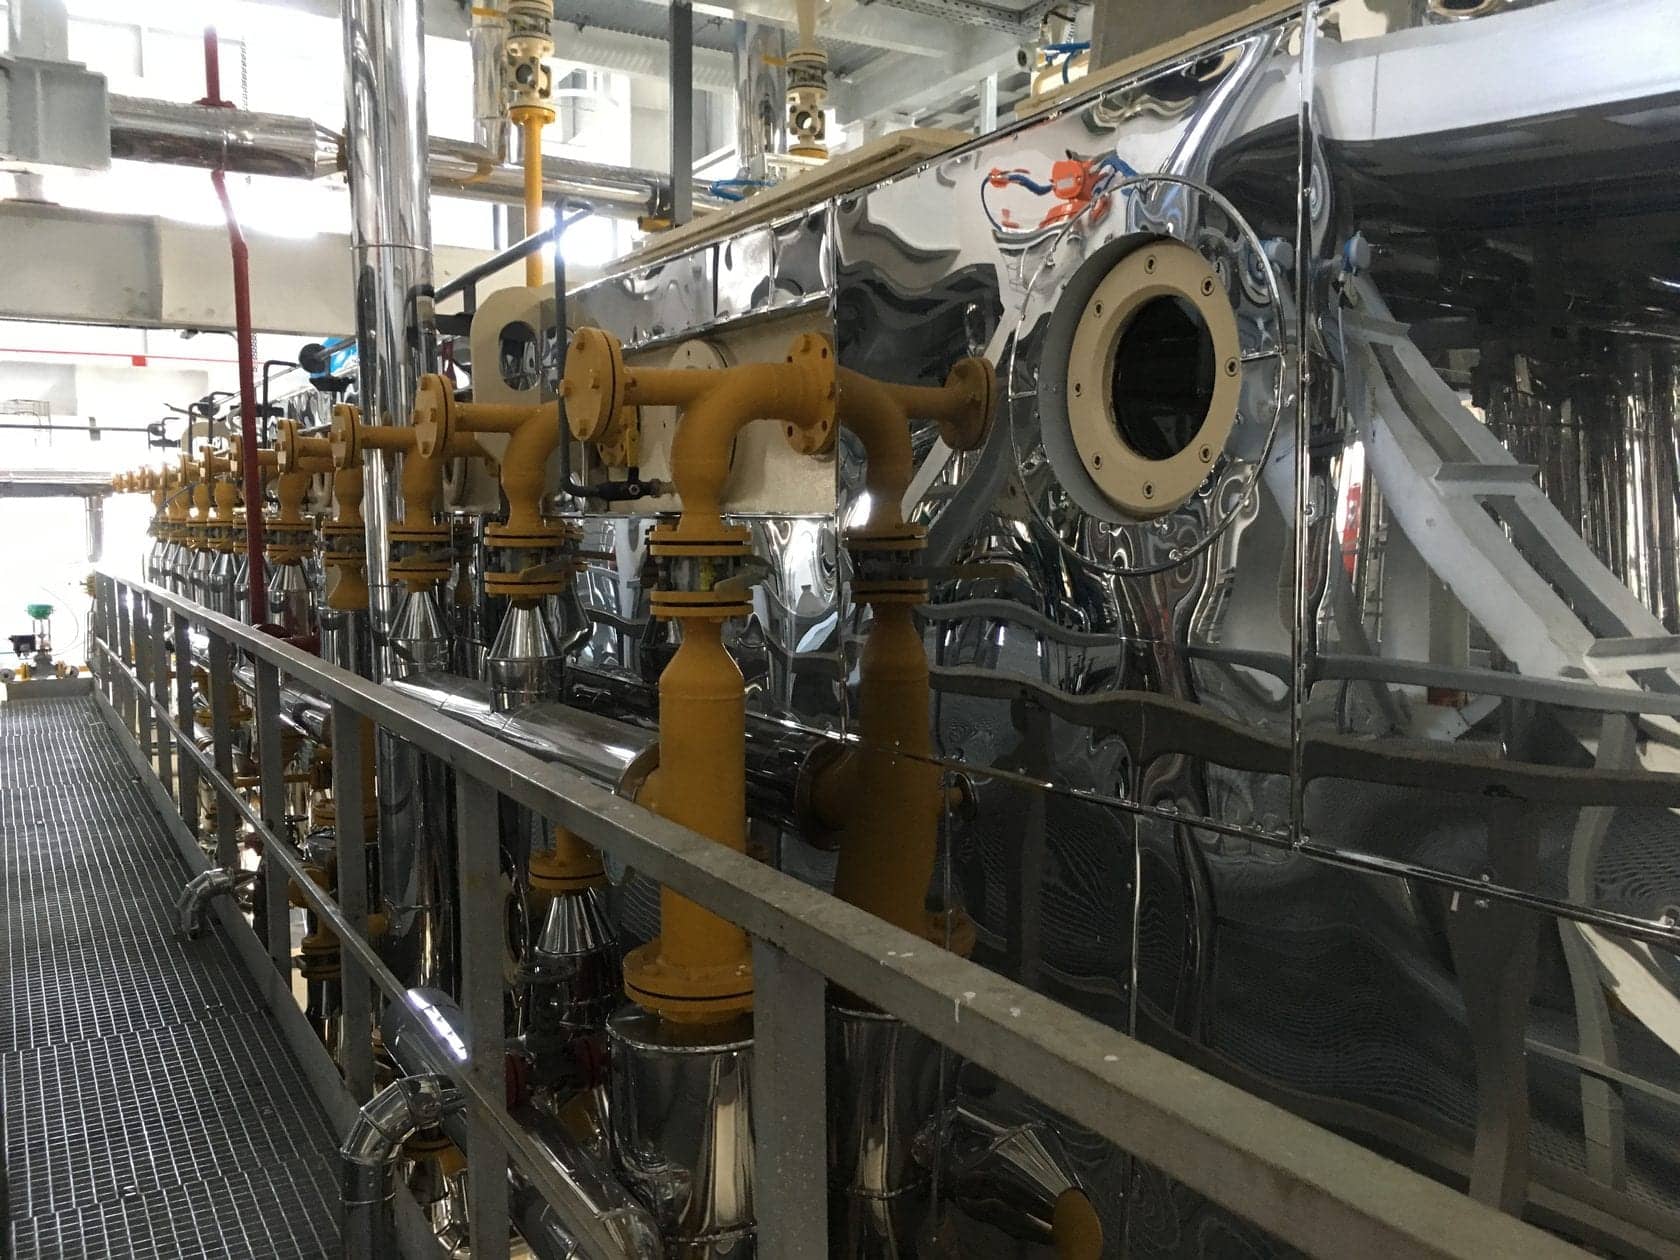
Оптимізація та правильні режими на етапі екстракції олії
Екстракція — фінальна і водночас найбільш філігранна стадія вилучення зв'язаної олії з попередньо віджатої макухи або спеціальних пластівців за допомогою органічного розчинника, найчастіше технічного гексану. Наскільки точно налаштовані режими в екстракторі (петльовому чи стрічковому), настільки передбачуваним буде головний економічний показник заводу — залишкова олійність шроту, яка в ідеалі має становити менш ніж 0,8–1%. Нижче — практичний орієнтир для стабільної роботи екстракційної ділянки. 1. Підготовка сировини на вході в екстрактор Екстрактор не прощає помилок попередніх ділянок: якість матеріалу, що надходить, визначає гідродинаміку всього апарата. 📏 Товщина пластівців має бути стабільною, зазвичай 0,25–0,35 мм. Занадто тонкі пластівці злипаються в щільний шар і перекривають вільний протік розчинника; занадто товсті — не дають гексану швидко проникнути всередину клітин. 🌫️ Мінімум дрібної фракції («муки»). Пил забиває фільтрувальні сита транспортера, що призводить до накопичення міцели на поверхні шару й різкого падіння продуктивності. 🌡️ Температура та вологість маси. Матеріал повинен надходити охолодженим до 45–55 °C з контрольованою вологістю — занадто гаряча сировина спричиняє інтенсивне випаровування легких фракцій розчинника вже на вході. 2. Керування потоками та концентрацією місцели Екстрактор працює за принципом протитоку, який вимагає жорсткого балансування. 🔀 Градієнт концентрації. Чистий розчинник подається на останню секцію зрошення, де матеріал уже майже знежирений. Просуваючись назустріч сировині, він поступово збагачується олією, перетворюючись на місцелу різної концентрації, і на першій секції омиває вже найсвіжішу порцію матеріалу. ⚖️ Співвідношення розчинника до сировини має триматися на стабільному рівні — в середньому від 0,8:1 до 1,2:1 залежно від культури. Надлишок розчинника перевантажує дистиляційну станцію й підвищує витрату пари, нестача — призводить до недоекстракції. 3. Регулювання швидкості та висоти шару Механічна частина петльового чи стрічкового екстрактора вимагає точного налаштування руху робочого органу. 📐 Висота шару сировини на сітчастому транспортері має бути рівномірною по всій ширині, без «ям» і горбків — інакше розчинник піде шляхом найменшого опору, а решта сировини залишиться необробленою. ⏱️ Швидкість транспортера регулюється залежно від вологості, пористості та обсягу сировини. Занадто висока швидкість скорочує час контакту з розчинником і підвищує залишок олії в шроті; надмірне сповільнення знижує добову продуктивність заводу. 4. Фільтрація місцели Перш ніж потрапити на дистиляцію (випаровування гексану), місцела проходить через систему сит і відстійних чанів самого екстрактора. Місцела завжди захоплює певну кількість дрібних часток шроту, тому своєчасне очищення й продувка дренажних сіт запобігають утворенню осаду в картерах — і це напряму гарантує безперебійну роботу насосів місцели. Кожен із цих чотирьох параметрів впливає на решту — тому налаштування екстракційної ділянки завжди виконується комплексно, а не по одному показнику окремо. Обладнання за темою: Екстрактор петльовий серії EX .
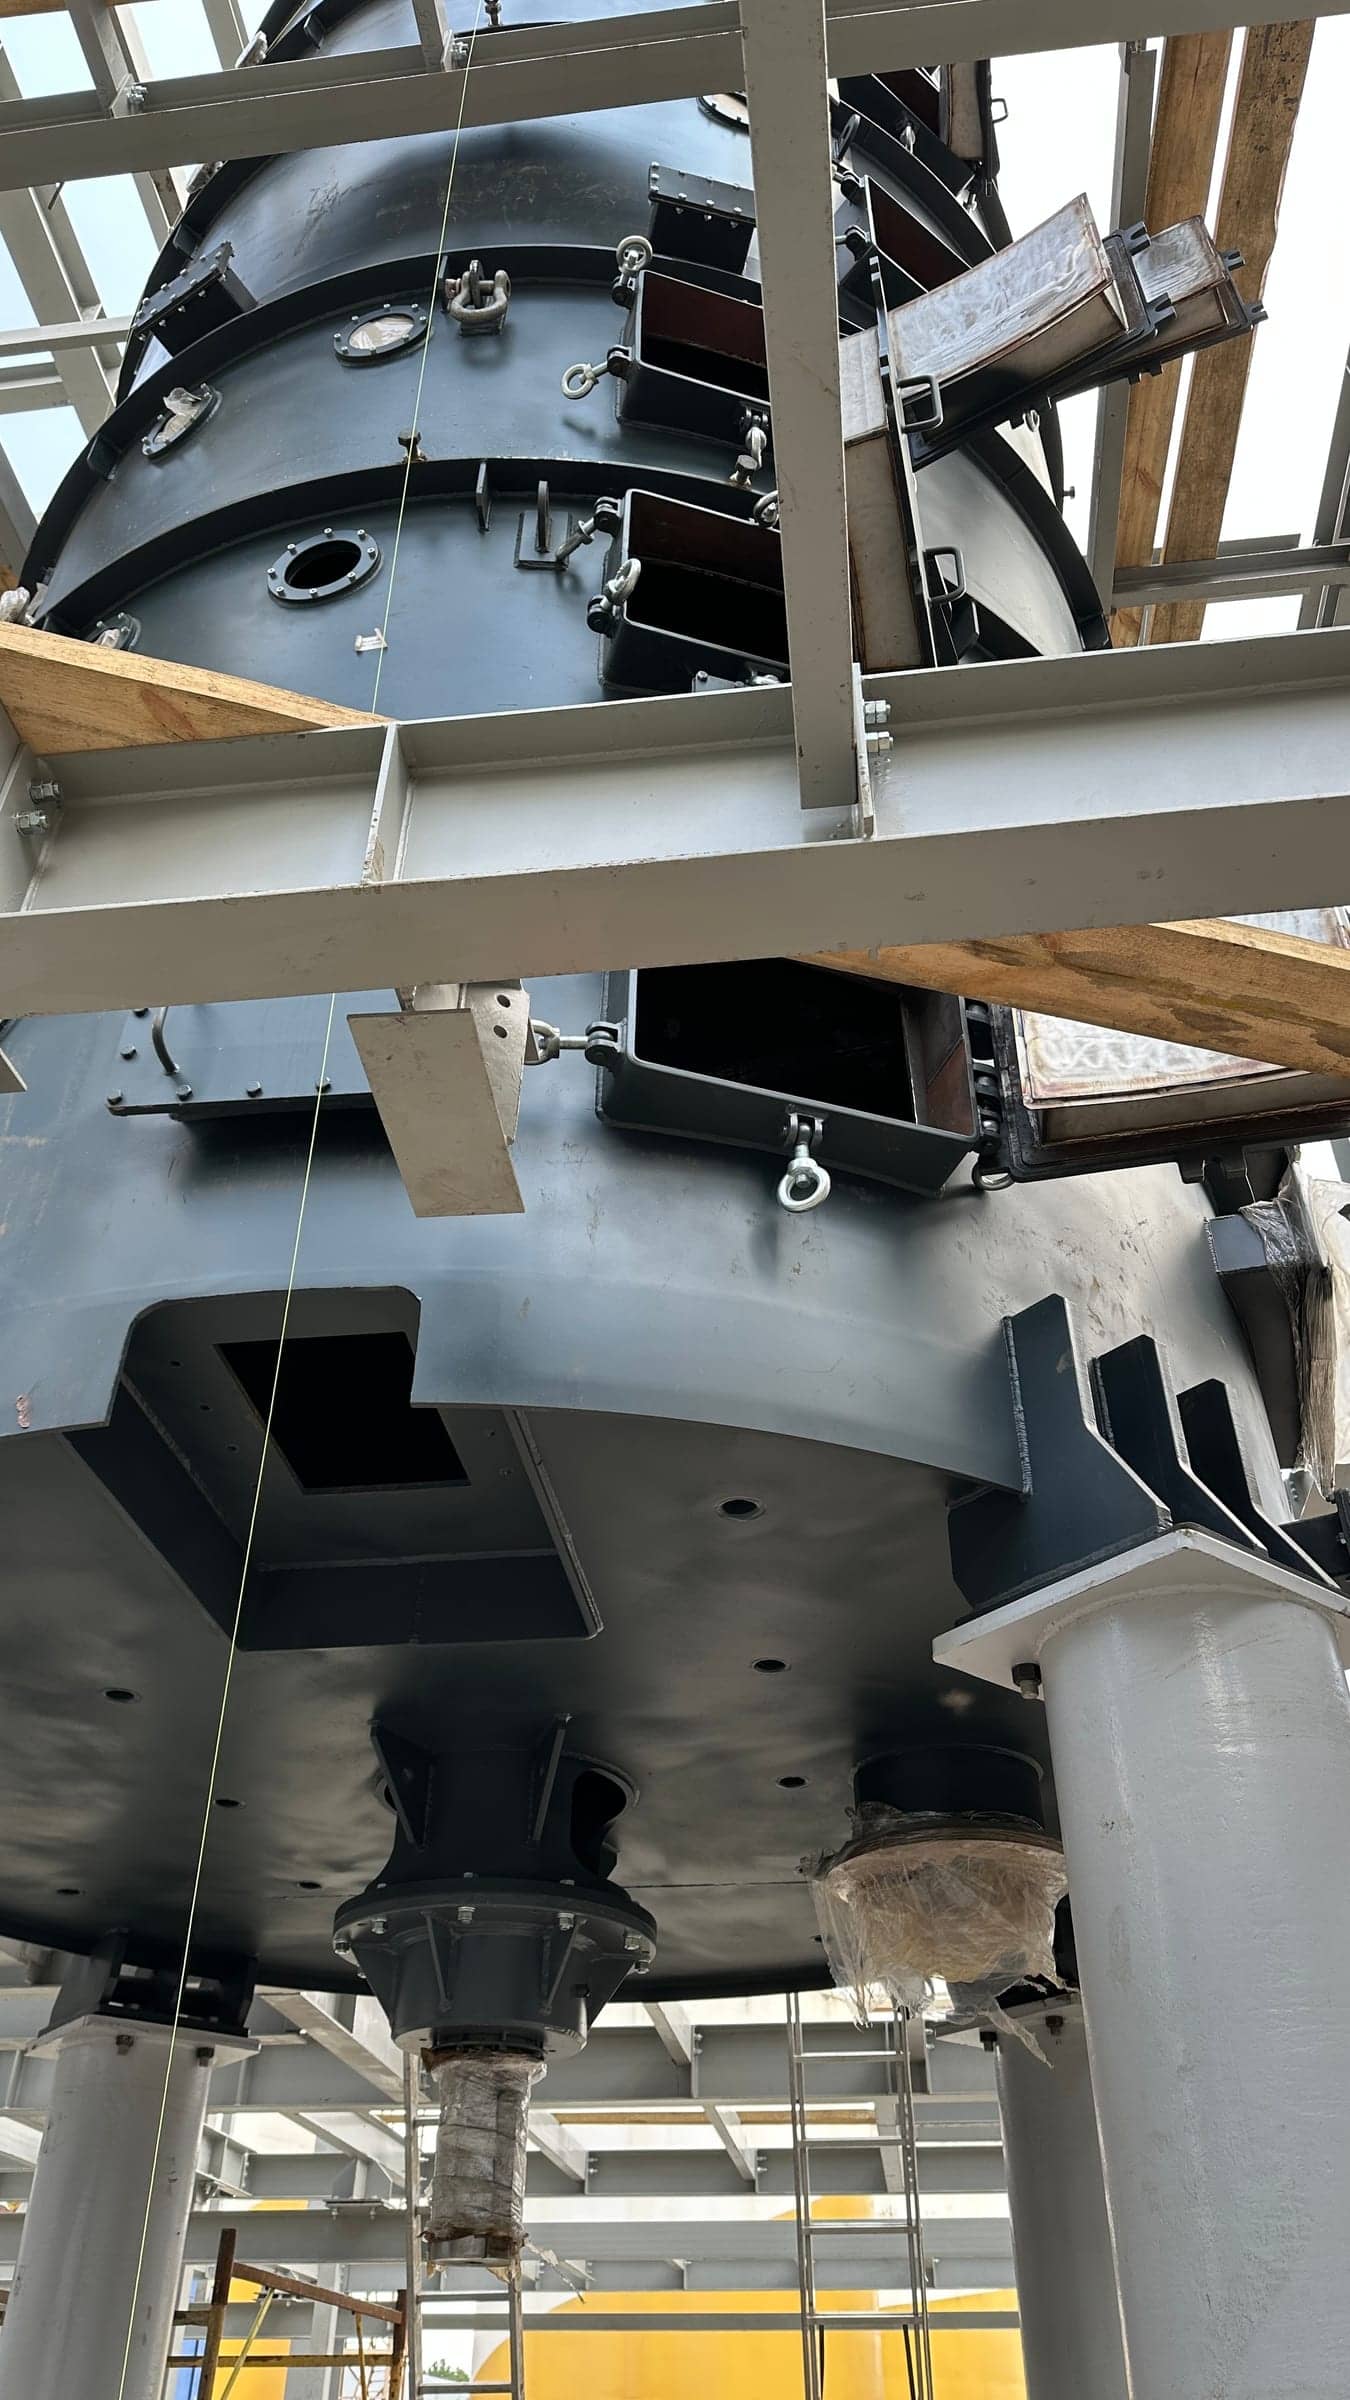
Жаровні для олійних культур: принцип роботи та конструкція
Жаровня — ключовий технологічний апарат у лінії переробки олійних культур (соняшнику, ріпаку, сої тощо). Вона призначена для волого-теплової обробки подрібненого насіння (мезги) перед пресуванням або екстракцією. Від якості її роботи напряму залежать вихід олії та якість готового продукту. Принцип роботи багаточанної жаровні Багаточанна (вертикальна) жаровня — найпоширеніше рішення на маслоекстракційних заводах. Вона складається з кількох чанів (секцій), розташованих один над одним, — у кожному з яких мезга проходить свою стадію підготовки. 📥 Подача сировини. Подрібнене насіння (м'ятка) безперервно надходить у верхній чан апарата. 🔄 Перемішування та транспортування. Усередині кожного чана обертається центральний вал з лопатями-мішалками: вони постійно перемішують масу, не дають їй перегрітися в місцях контакту зі стінками і рівномірно просувають мезгу до перепускного отвору в нижній чан. 🌡️ Теплообмін. Дно, а часто й стінки кожного чана мають парові рубашки — пара під тиском нагріває поверхню й передає тепло масі. 💧 Регулювання вологи. У верхніх чанах мезгу зволожують гострою парою до оптимального рівня — це руйнує клітинну структуру насіння. У нижніх чанах, навпаки, її інтенсивно підсушують і доводять до заданої температури (зазвичай 100–105 °C) і вологості (близько 5–7%). 💨 Відведення пари. Волога, що виділяється при нагріванні, ефективно видаляється через витяжні патрубки аспіраційної системи, підключені до кожного чана. Три стадії підготовки мезги 1️⃣ Верхні чани — кондиціювання. Нагрів сировини й доведення вологості до оптимального рівня введенням гострої пари. 2️⃣ Середні чани — власне жаріння. Інтенсивний нагрів, коагуляція білків, руйнування зв'язків між олією та нерозчинними речовинами. 3️⃣ Нижні чани — підсушування й стабілізація. Фінальне вирівнювання температури і вологості перед подачею на маслопрес. Переваги багаточанної конструкції ♻️ Безперервність процесу — повністю автоматизований цикл від завантаження м'ятки до видачі готової мезги, без ручних операцій між стадіями. 🎯 Висока ефективність — послідовне проходження через кілька окремо контрольованих зон дозволяє точно витримати задані вологість і температуру на кожному етапі. 🌟 Збереження якості олії — рівномірне перемішування виключає локальний перепал сировини біля стінок, а отже й погіршення кольору та смакових якостей готової олії. Саме за такою багаточанною схемою D.ENERGY проєктує жаровні серії RS — під конкретну продуктивність лінії та вид сировини замовника. Обладнання за темою: Жаровні серії RS .
Чому точність верстата напряму визначає якість готового обладнання
Якість промислового обладнання закладається задовго до складання — вона визначається точністю, з якою виготовлена кожна окрема деталь. Якщо вал, корпус чи планка виготовлені з відхиленням від креслення, це відхилення нікуди не зникає на складанні: воно перетворюється на люфт, нерівномірний знос, вібрацію або протікання. Тому парк верстатів — це не другорядне питання «чим різати метал», а пряма умова надійності готового виробу. Власний парк верстатів D.ENERGY 🔩 Токарно-фрезерні центри з ЧПУ (Okuma LB3000, Doosan DM500, Okuma Multus B300) — обробляють вали, штоки та складну циліндричну геометрію за одну установку, без перевстановлення деталі й накопичення похибки між операціями. 📐 Обробні центри (горизонтальний Okuma MA-600H, вертикальний Okuma Genos M460, Tosvandorf Varia 530) — забезпечують точне фрезерування корпусних деталей і посадкових площин, від яких залежить, наскільки щільно й рівно зійдуться вузли при складанні. ⚙️ Карусельний верстат з ЧПУ Toshulin SKQ12 — обробка деталей великого діаметра (фланці, кільця, елементи корпусів пресів) із утриманням допусків навіть на великих розмірах, де похибка традиційно накопичується найшвидше. ✂️ Стрічкопильний верстат з ЧПУ KastoWin a3 — точна нарізка заготовок у розмір, що зменшує припуск на подальшу механообробку й відходи металу. 🏁 Плоскошліфувальні верстати (Geckel GB55, Reinford Ar45, Jung c740 і c740e) — фінішна обробка робочих і привалкових площин з мінімальною шорсткістю. Саме на цьому етапі, наприклад, зеєрні планки з наплавленою робочою поверхнею доводяться до точної геометрії, необхідної для щільного прилягання в зеєрній камері. Що це дає на практиці Коли токарна, фрезерна, карусельна й шліфувальна обробка виконуються на власному парку прецизійних верстатів, а не передаються на аутсорс без контролю, кожна партія деталей повторює креслення з мінімальним розкидом розмірів. Для замовника це означає передбачувану посадку деталей при складанні, рівномірний розподіл навантаження у вузлі та, як наслідок, довший термін служби обладнання без позапланових ремонтів. Напрямок за темою: Металообробка та ЧПК .
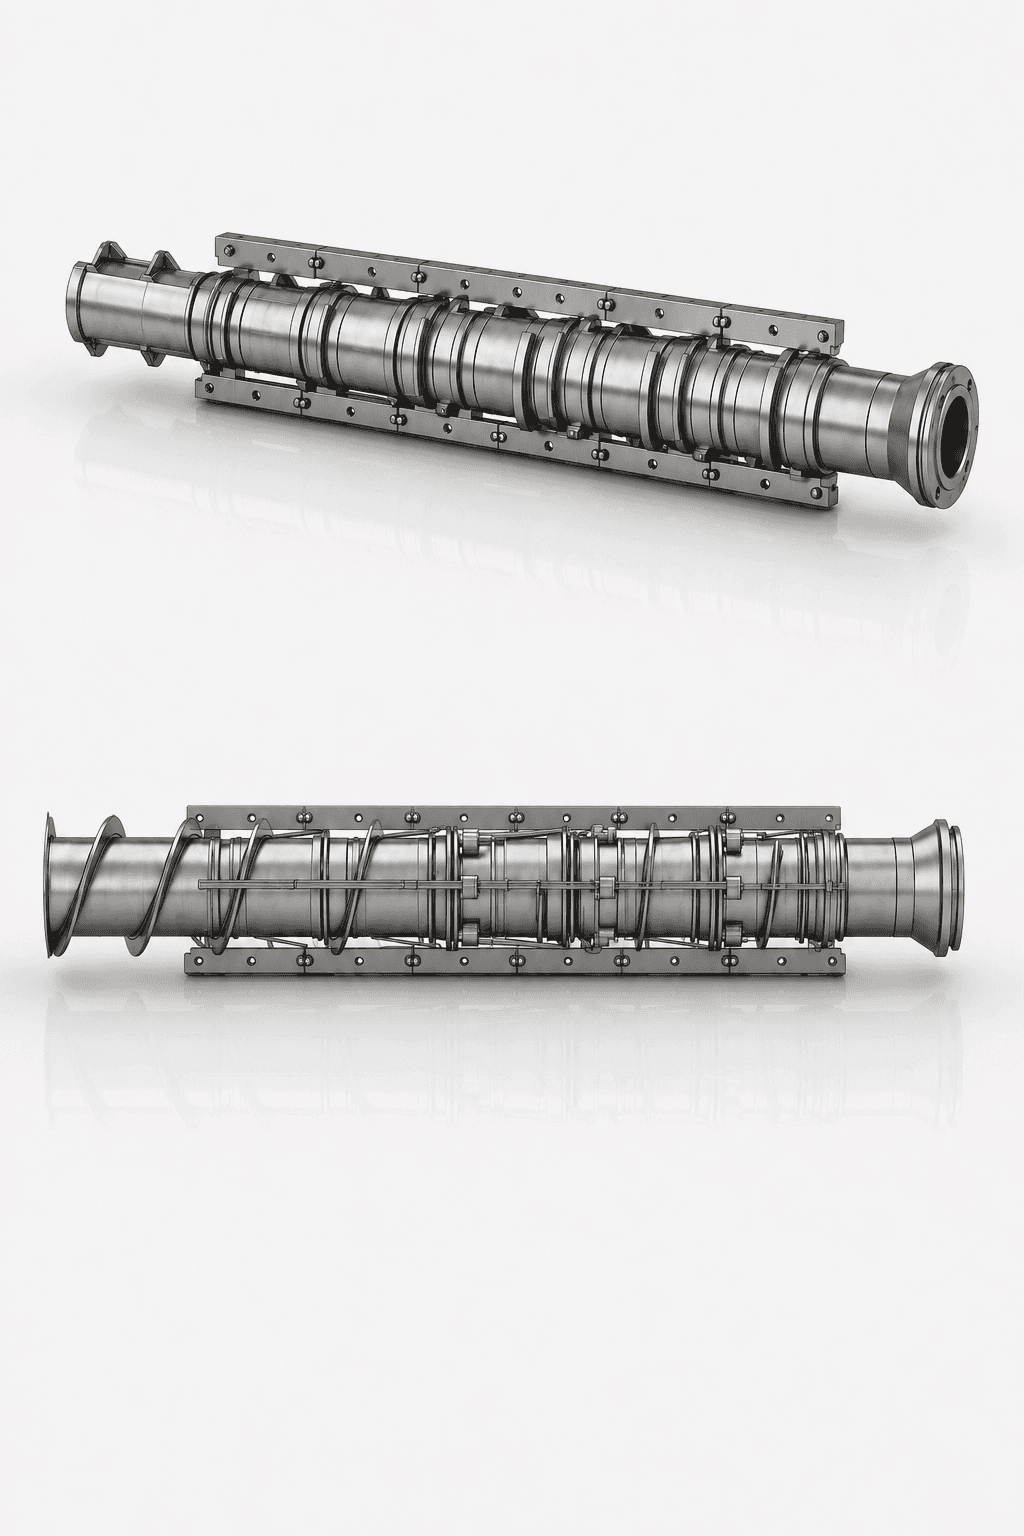
Чому вигідніше ставити зеєрні планки D.ENERGY: наплавлення робочої поверхні проти звичайної сталі
Зеєрні планки — це елементи зеєрної камери шнекового преса, які безпосередньо контактують із сировиною, що пресується. Це один з найбільш навантажених вузлів преса: абразивна взаємодія з насінням і макухою поступово стирає робочу поверхню планки, і рано чи пізно її потрібно міняти. У чому проблема звичайних планок Стандартна зеєрна планка виготовляється із суцільної сталі одного типу. Уся деталь однаково м'яка й однаково твердая — і робоча поверхня, що стирається абразивом, і тіло планки, яке просто утримує конструкцію. Коли робоча поверхня стирається, планку доводиться повністю міняти, хоча решта деталі часто ще придатна до роботи. Що ми робимо інакше На робочу поверхню планок D.ENERGY наноситься наплавлення зносостійкою сталлю — додатковий твердий шар, нанесений зварюванням саме там, де відбувається основне стирання. Тіло планки лишається із базового металу, який добре тримає навантаження й не крихкий, а знос приймає на себе саме наплавлений шар. Результат для виробництва ⏱️ До 3 разів довший термін служби робочої поверхні порівняно зі звичайними планками без наплавлення — залежно від сировини та режиму роботи преса. 🔧 Менше зупинок на заміну. Рідша заміна планок означає менше розбирань зеєрної камери й менше простою лінії на плановий ремонт. 💰 Нижча сумарна вартість володіння. Планка з наплавленням коштує дорожче за звичайну, але за той самий календарний період витрачається у 2–3 рази менше комплектів — а це й пряма економія на запчастинах, і економія на трудовитратах на заміну. Для будь-якого олійного заводу зеєрні планки — витратна деталь, яку купують регулярно. Питання не в тому, купувати їх чи ні, а в тому, скільки разів на рік це доведеться робити. Наплавлена робоча поверхня напряму скорочує цю періодичність. Товар за темою: Шнекові набори та зеєрні планки .
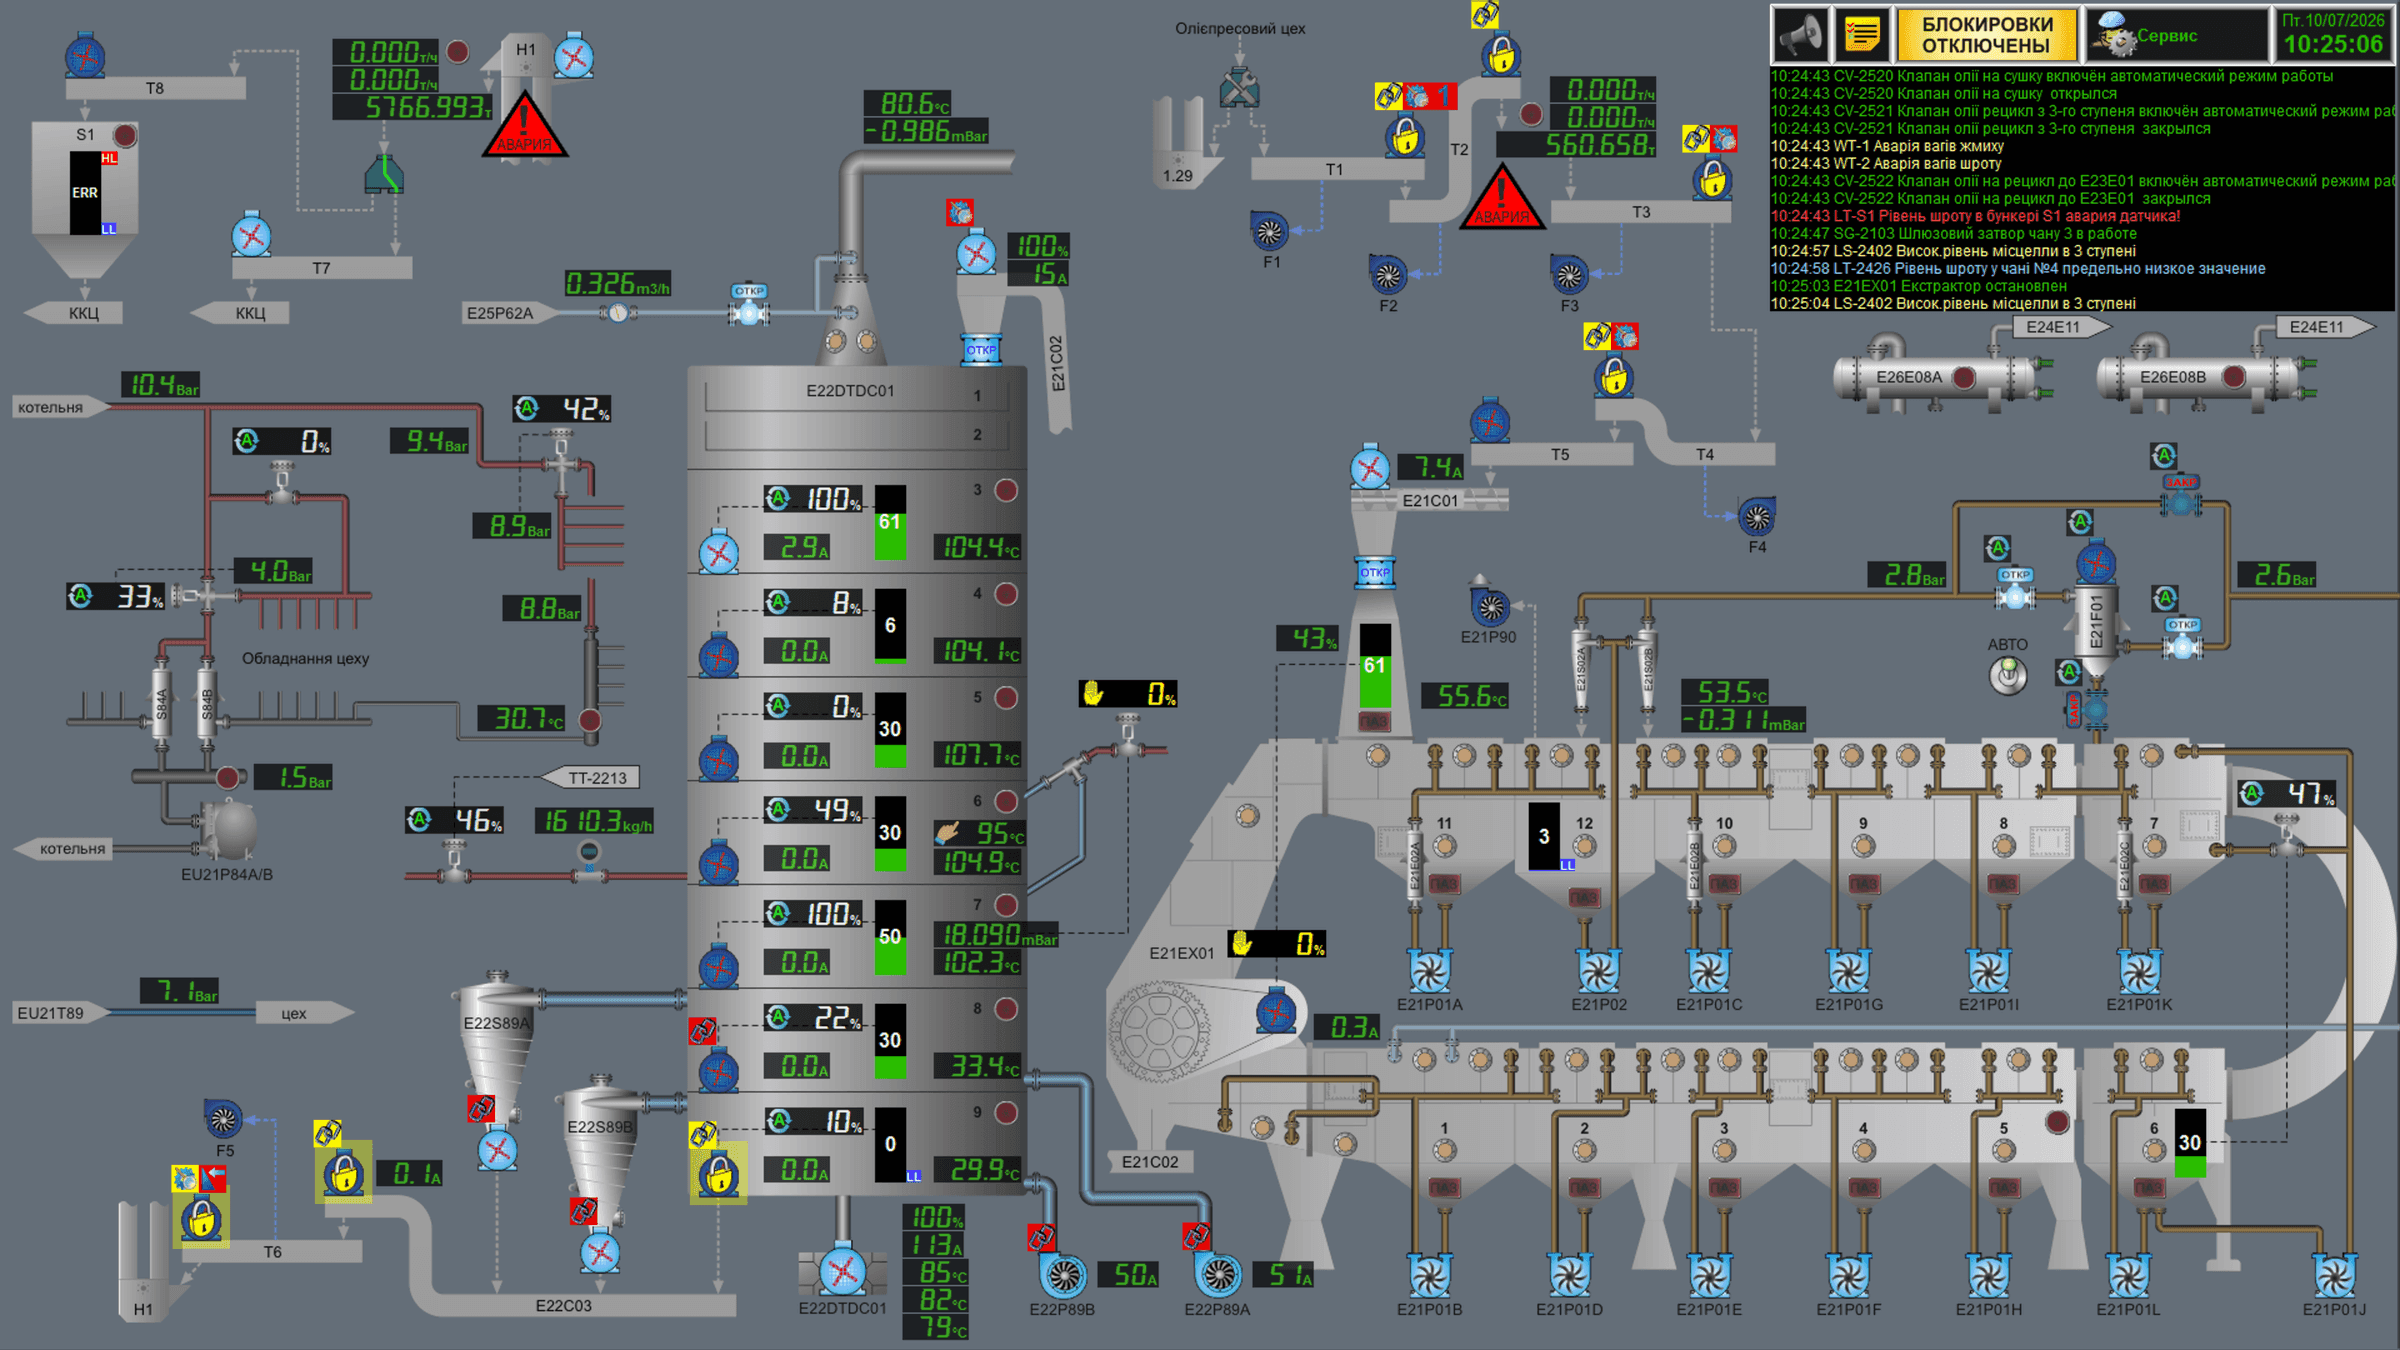
Розробка HMI та SCADA: як це виглядає на практиці
Терміни HMI та SCADA часто вживають як синоніми, хоча це різні рівні однієї системи. HMI (Human-Machine Interface) — це локальна панель оператора біля конкретного вузла: показує стан саме цього апарата й дозволяє ним керувати. SCADA — це рівень вище: система, що збирає дані з усіх HMI/PLC лінії в єдину диспетчерську картину, зберігає історію параметрів і формує загальні аварійні сповіщення по всьому виробництву. Як виглядає розробка на практиці — етапи проєкту 🔍 Технічне обстеження лінії. Спершу фіксуємо, яке обладнання вже стоїть у замовника, які датчики й приводи є на кожному вузлі, які параметри взагалі можна зняти для відображення й керування. 🖼️ Побудова мнемосхеми. На екрані відтворюється саме технологічна схема цього виробництва — апарати, трубопроводи, напрямки потоків, — а не типовий шаблон «під усіх». Оператор бачить лінію так, як вона реально стоїть у цеху. 🗂️ Формування бази тегів. Кожен фізичний сигнал (датчик температури, стан клапана, показник витрати) прив'язується до конкретного елемента на екрані — це і є той шар, що з'єднує реальне обладнання з картинкою на моніторі. 💻 Програмування логіки. Алгоритми керування, блокування та межі спрацювання аварійних сигналів — усе, що робить систему не просто «красивою картинкою», а реальним інструментом керування процесом. 🧪 Тестування перед запуском. Спершу перевіряємо логіку на стенді без підключення до реального обладнання (заводське приймальне випробування), і лише потім переходимо до пусконалагодження безпосередньо на об'єкті замовника. 🎓 Навчання операторів. Передаємо не лише готову систему, а й документацію та навчаємо персонал працювати з нею — це так само важливо, як і сама розробка. Чому не типовий шаблон Готовий шаблонний HMI майже завжди або приховує важливі для конкретної лінії параметри, або, навпаки, перевантажує екран даними, які оператору цього виробництва просто не потрібні. Індивідуальна розробка під конкретну лінію означає, що на екрані є рівно те, що потрібно для прийняття рішення — не більше й не менше. Це напряму скорочує час навчання нового оператора та знижує ризик помилки через плутанину в інтерфейсі. Послуга за темою: Розробка HMI та SCADA .
Як спрацювали мита на експорт насіння сої та ріпаку: підсумки маркетингового року
16 липня 2025 року Верховна Рада України ввела 10% мито на експорт насіння сої та ріпаку, яке почало діяти з 4 вересня 2025 року. Мета — стимулювати переробку олійних культур усередині країни, а не вивезення сировини. Маркетинговий рік (вересень 2025 — серпень 2026) уже дає перші підсумки. Ріпак 📈 Внутрішня переробка ріпаку зросла у 2,7 раза порівняно з попереднім маркетинговим роком 🛢️ Експорт ріпакової олії збільшився у 2,5 раза 🌾 Частка врожаю, переробленого всередині країни, зросла до 42% (роком раніше — лише 15%) 💵 Валютна виручка від експорту ріпакової олії зросла більш ніж утричі, до $588 млн Соя 📈 Частка внутрішньої переробки соєвих бобів зросла з 39% до 54,2% — історичний рекорд, попри те що сам врожай скоротився з 6,6 до 4,8 млн тонн 💵 Валютна виручка від експорту соєвої олії та шроту зросла на 12,3% , до $1,02 млрд Посівні площі та бюджет 🌱 Площі під ріпаком зросли на +15,7% , під соєю скоротились на -3,9% ; сумарно площі під обома культурами зросли з 3,25 до 3,37 млн га 🏛️ Додаткові надходження до державного бюджету від експортного мита за маркетинговий рік склали 2,174 млрд грн Загальний висновок галузевих аналітиків: мита спрацювали так, як і задумувалося — виробництво готової продукції всередині країни випереджає вивезення сировини, зайнятість на переробних підприємствах зростає, а вирощування цих культур залишається рентабельним для аграріїв. За оцінками, експорт переробленої продукції замість сировини дає на 30–50% більше валютної виручки з кожної тонни. Для переробних підприємств це означає одне: попит на потужності з переробки соняшника, ріпаку та сої всередині країни й надалі зростатиме, а разом з ним — і потреба в надійному обладнанні для пресування та екстракції. За матеріалами agropravda.com . Обладнання за темою: Шнекові преса серії SP , Екстрактор петльовий серії EX .
Тостери в екстракційному виробництві: які бувають і чому серія DC — багаточанна
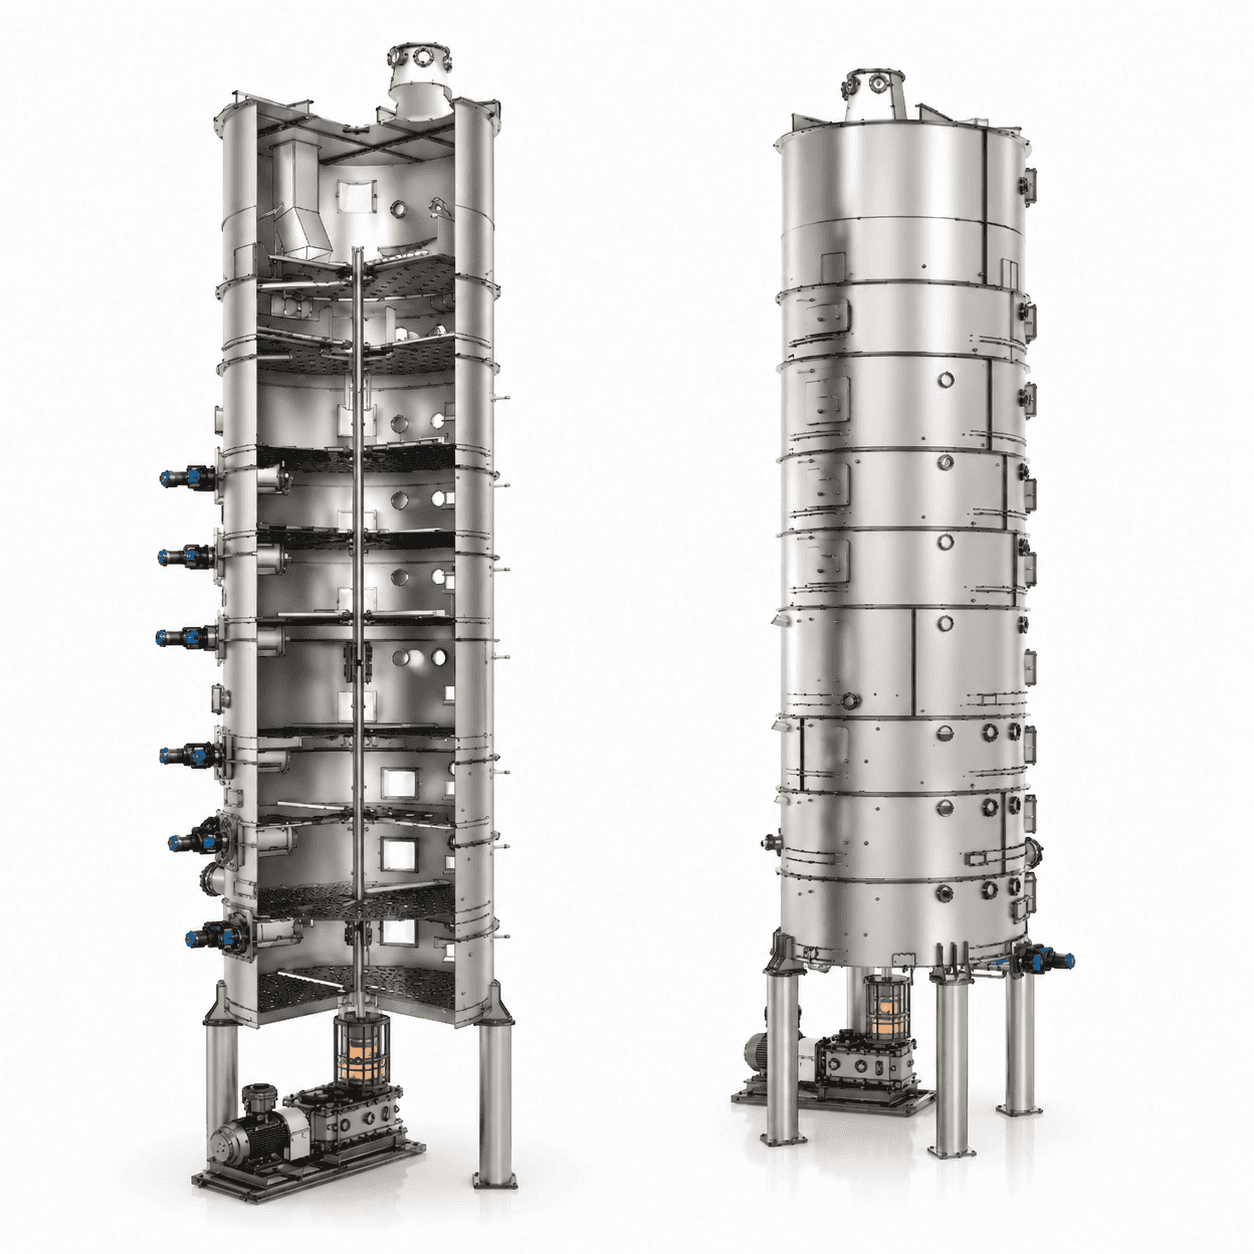
Після петльового екстрактора шрот виходить вологим і насиченим парами гексану — його не можна відразу відправляти на зберігання чи в корм. Апарат, який доводить шрот до готового стану, називається тостер (десольвентизатор-тостер). Саме тут з матеріалу остаточно видаляється розчинник, а сам шрот висушується та охолоджується. Які конструкції тостерів застосовуються в галузі 🏗️ Багаточанні (багатоярусні) тостери — шрот послідовно проходить через кілька чанів (ярусів), розташованих один над одним, пересипаючись з верхнього на нижній. У кожному чані підтримується власний режим нагріву. 🥁 Роторні (барабанні) тостери — простіша конструкція з одним обертовим барабаном; менша капітальна вартість, але й менш точний контроль режиму по всьому об'єму матеріалу. 💨 Флеш-десольвентизатори — видаляють розчинник потоком гарячої пари безпосередньо на льоту, застосовуються здебільшого як попередній ступінь перед основним тостером. Чому обладнання D.ENERGY серії DC — саме багаточанне 🎯 Керований режим на кожному ярусі. Верхні чани працюють у режимі пропарювання й десольвентизації (видалення гексану гострою парою), нижні — у режимі сушіння та охолодження. Це неможливо реалізувати так само точно в одному загальному обсязі — саме поділ на яруси дає окремий контроль температури й часу перебування на кожній стадії. ⏱️ Стабільний час перебування матеріалу. Шрот пересипається з чана в чан регульованими заслінками, тому кожна партія проходить через усі стадії за передбачуваний час — без «проскоків» і без зайвого перегріву протеїну. 🌡️ Збереження якості шроту. Оскільки нагрів розподілений по кількох ярусах з різною температурою, а не подається одним потужним імпульсом, білкова частина шроту менше піддається термічній деструкції — це напряму впливає на кормову якість готового продукту. ♻️ Ефективне вловлювання парів розчинника. Верхні чани, найближчі до завантаження вологого шроту, одразу відводять основну масу парів гексану на конденсацію — це і безпечніше, і економічніше з точки зору повернення розчинника в цикл. Простими словами: багаточанна конструкція — це можливість керувати процесом десольвентизації як послідовністю окремих, чітко контрольованих кроків, а не одним великим «казаном». Саме тому D.ENERGY проєктує тостери серії DC саме так — під реальні вимоги якості шроту та безпеки роботи з розчинником. Обладнання за темою: Тостери серії DC .
Насоси для місцели: чому звичайний насос тут не підійде
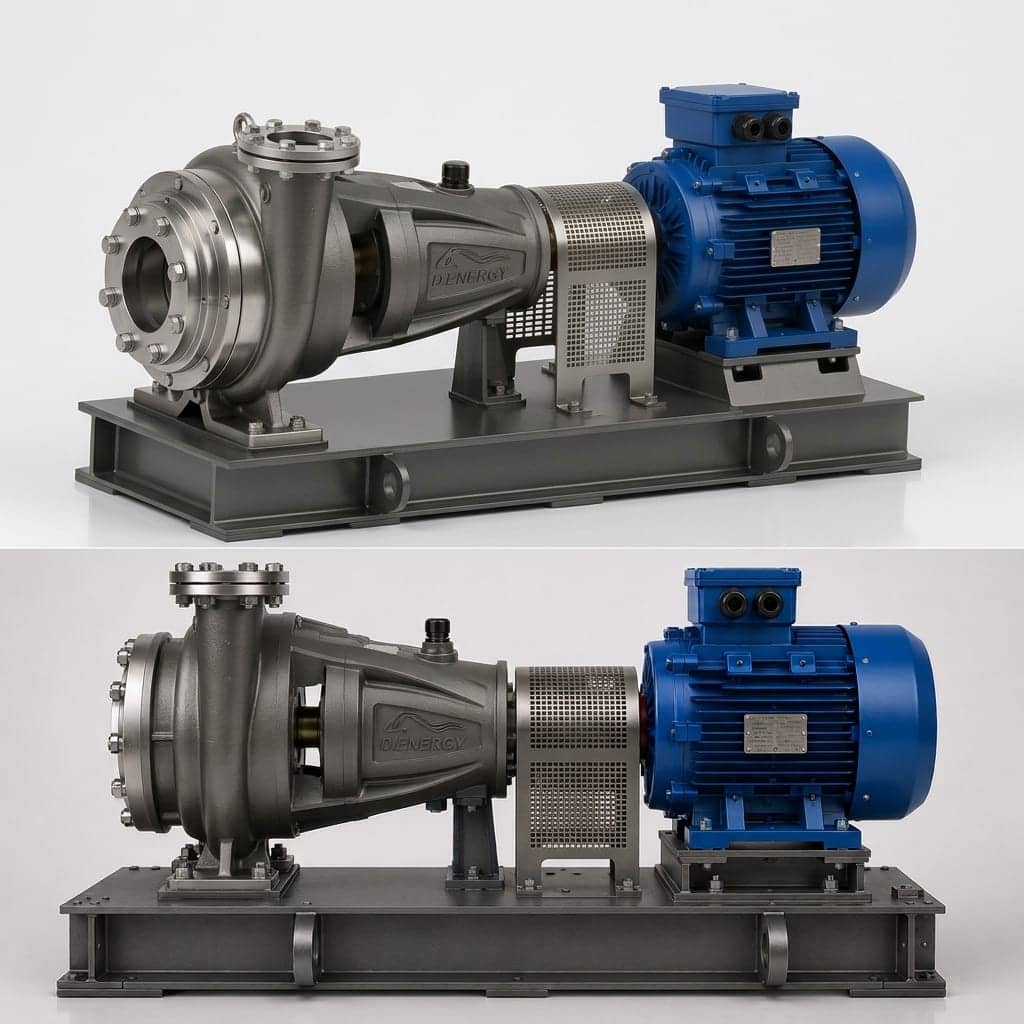
Місцела — це суміш олії з гексаном, яка виходить з екстрактора і рухається далі на дистиляцію. З вигляду це просто рідина, яку треба перекачати з точки А в точку Б. Але за складом це вибухонебезпечне середовище, і від насоса тут вимагається набагато більше, ніж від звичайного промислового насоса. Чому не можна ставити стандартний насос ⚡ Іскра = вибух. Звичайний електродвигун чи звичайне реле в пускачі можуть іскрити при комутації. У парах гексану це неприпустимо — тому двигун, клемна коробка і всі електричні компоненти насоса виконуються у вибухозахищеному виконанні. 💧 Витік через сальник. Звичайне механічне ущільнення валу з часом підтікає. Для звичайної води це не проблема, а для гексану — це і пожежна небезпека, і втрата продукту. Тому в насосах для місцели застосовують подвійне торцеве ущільнення з розділювальною рідиною або безсальникову (герметичну) конструкцію. 🧲 Статична електрика. Рух рідини з низькою електропровідністю (як місцела) сам собою генерує статичний заряд. Без надійного заземлення корпусу насоса й трубопроводу розряд статики може стати джерелом займання. 🧪 Хімічна стійкість матеріалів. Гексан і олія поступово руйнують звичайну гуму та деякі полімери в ущільненнях. Матеріали проточної частини підбираються стійкими саме до цього середовища. Які типи насосів застосовуються 🔄 Відцентрові насоси — основний тип для перекачування місцели між апаратами: великі об'єми рідини, помірний тиск, безперервна робота. 📏 Гвинтові / шестеренчасті насоси — там, де потрібна точна, стабільна подача незалежно від невеликих коливань в'язкості (наприклад, дозування на дистиляцію). ⬇️ Занурювальні (вертикальні) насоси — встановлюються прямо в приямок чи збірник під екстрактором, що знижує ризик підсмоктування повітря і спрощує обв'язку трубопроводів. Саме з цих причин D.ENERGY виготовляє насоси для гексану та місцели одразу у вибухозахищеному виконанні — це не «опція», а базова вимога для будь-якого вузла, що працює з розчинником. Обладнання за темою: Насос серії CP .
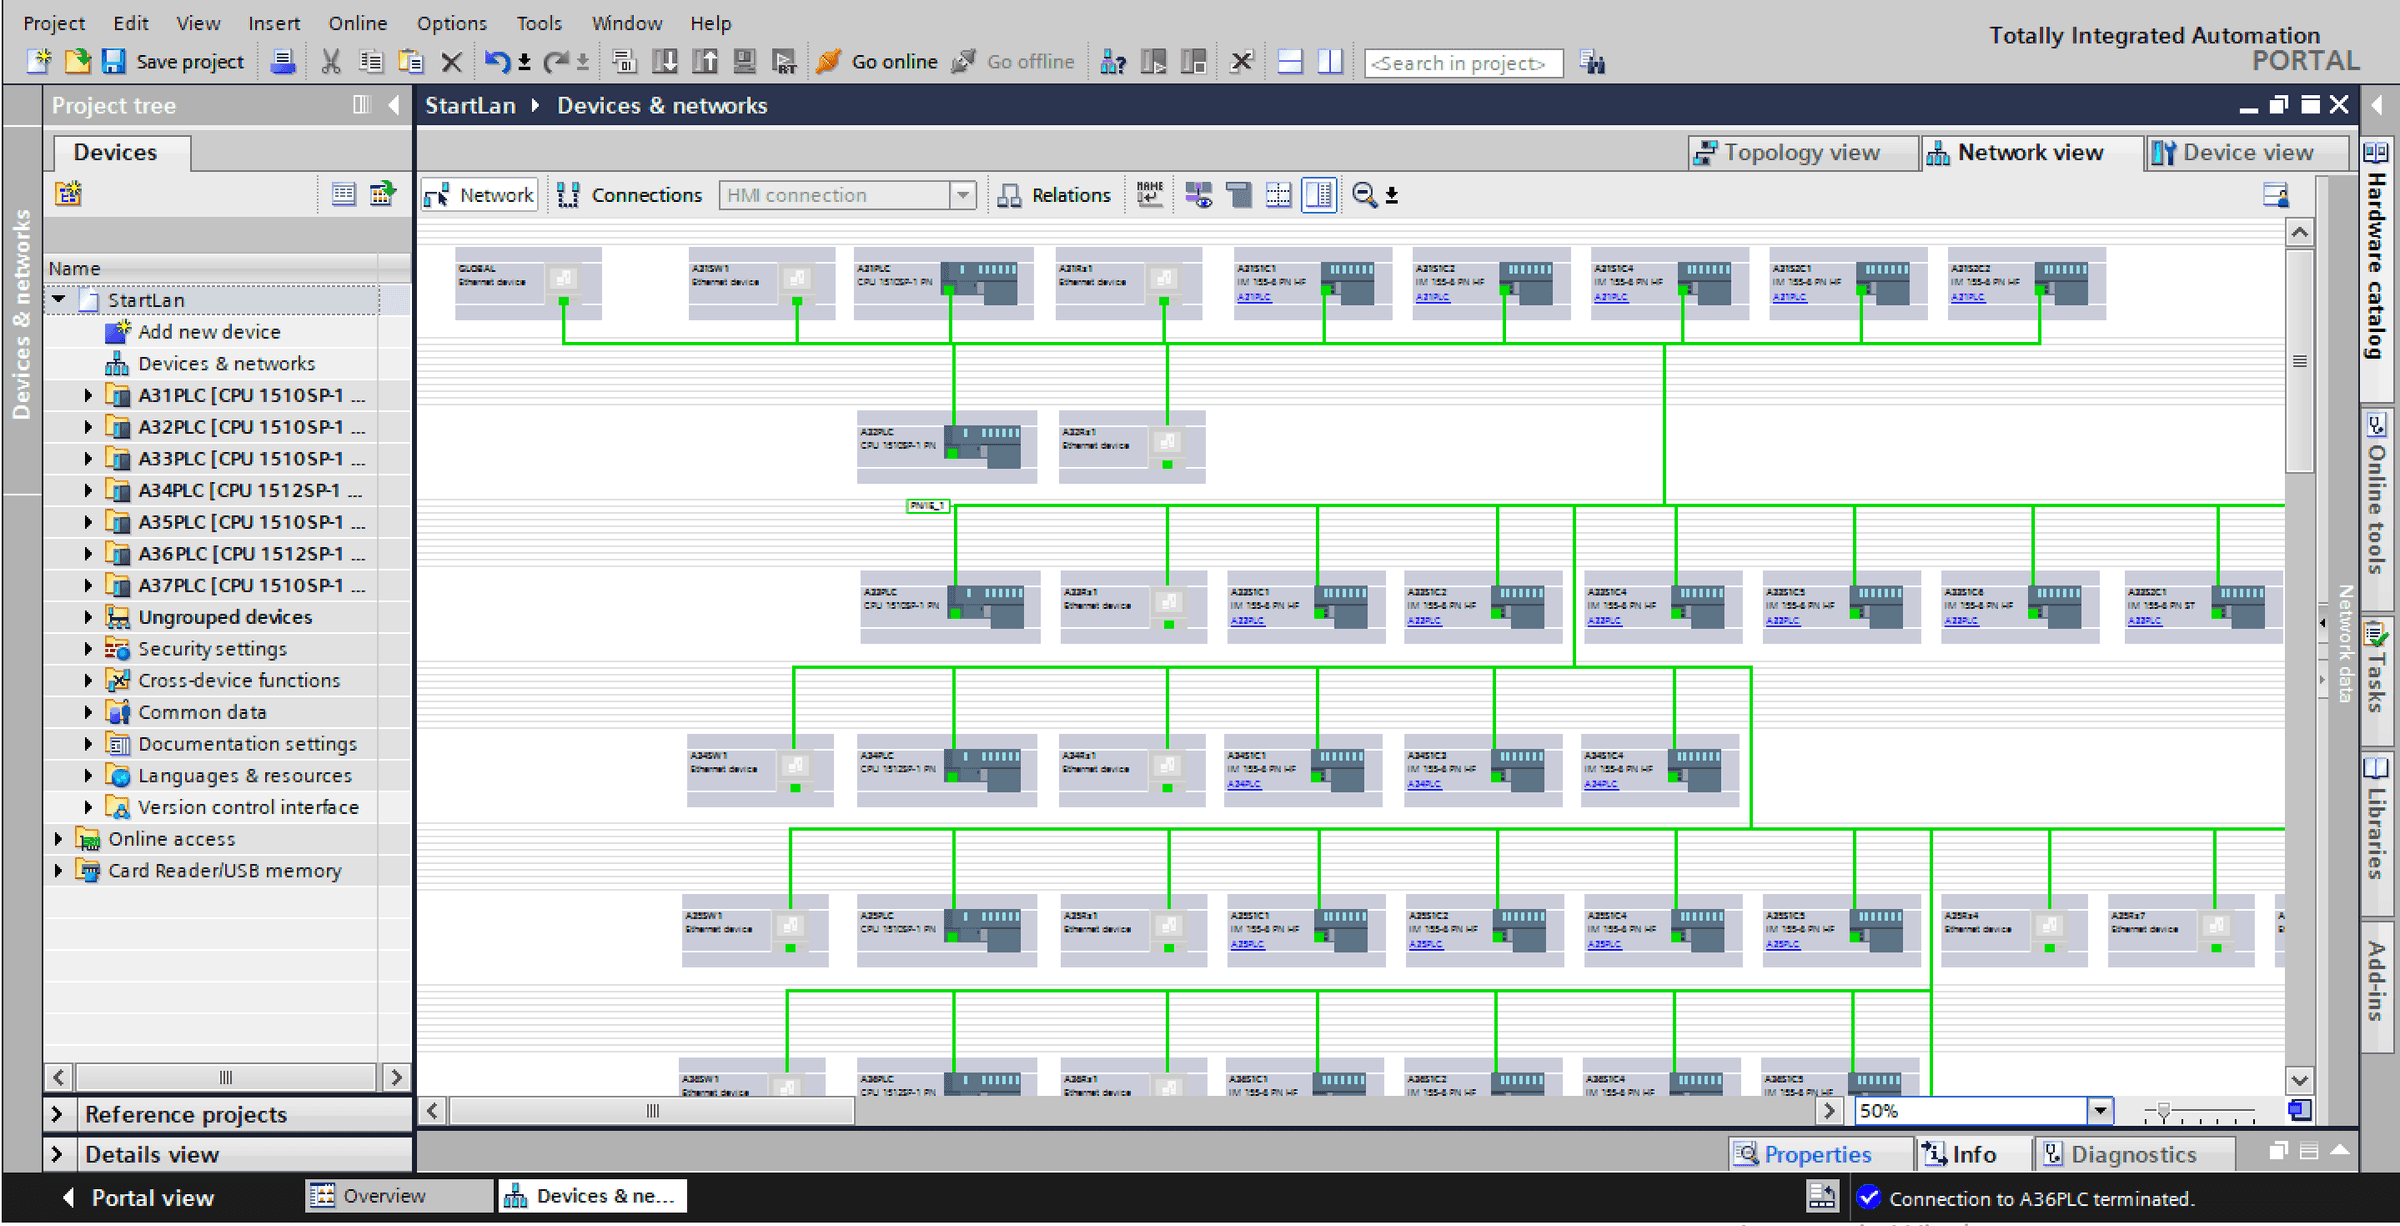
SCADA-система від D.ENERGY: як ми автоматизуємо контроль виробничої лінії
Сучасне переробне виробництво — це десятки одиниць обладнання, що мають працювати синхронно: преси, екстрактори, тостери, насоси, конвеєри, котельні. Без єдиної системи диспетчеризації оператор змушений контролювати кожен вузол окремо. Саме для цього D.ENERGY розробляє SCADA-системи під конкретну технологічну лінію замовника. Що входить у наше рішення: 🖥️ Індивідуальна SCADA/HMI-панель — мнемосхема саме вашої лінії, а не типовий шаблон: кожен апарат, датчик і привід відображається на екрані таким, яким він реально стоїть у цеху. 💻 Програмування PLC — алгоритми керування, блокування та аварійні захисти, які унеможливлюють небезпечні режими роботи обладнання (наприклад, одночасну роботу вузлів, які не повинні працювати разом). 📊 Історія параметрів і трендів — температури, тиску, витрат, напрацювання обладнання — для аналізу режимів роботи та планування обслуговування, а не лише поточного контролю. 🔔 Централізовані аварійні сповіщення — оператор бачить відхилення параметра одразу на диспетчерському екрані, а не постфактум за наслідками. 🌐 Віддалена діагностика — сервісна команда D.ENERGY може під'єднатися до системи для консультації чи діагностики несправності дистанційно, без очікування виїзду фахівця на об'єкт. Кожна шафа керування та кожен програмний проєкт SCADA виготовляються і тестуються під конкретне технічне завдання клієнта — від окремого вузла (наприклад, лінії пресування) до повної диспетчеризації цеху. Це частина комплексної послуги автоматизації D.ENERGY: від проєктування системи керування до пусконалагодження та подальшого сервісного супроводу. Послуга за темою: Проєктування систем автоматизації .
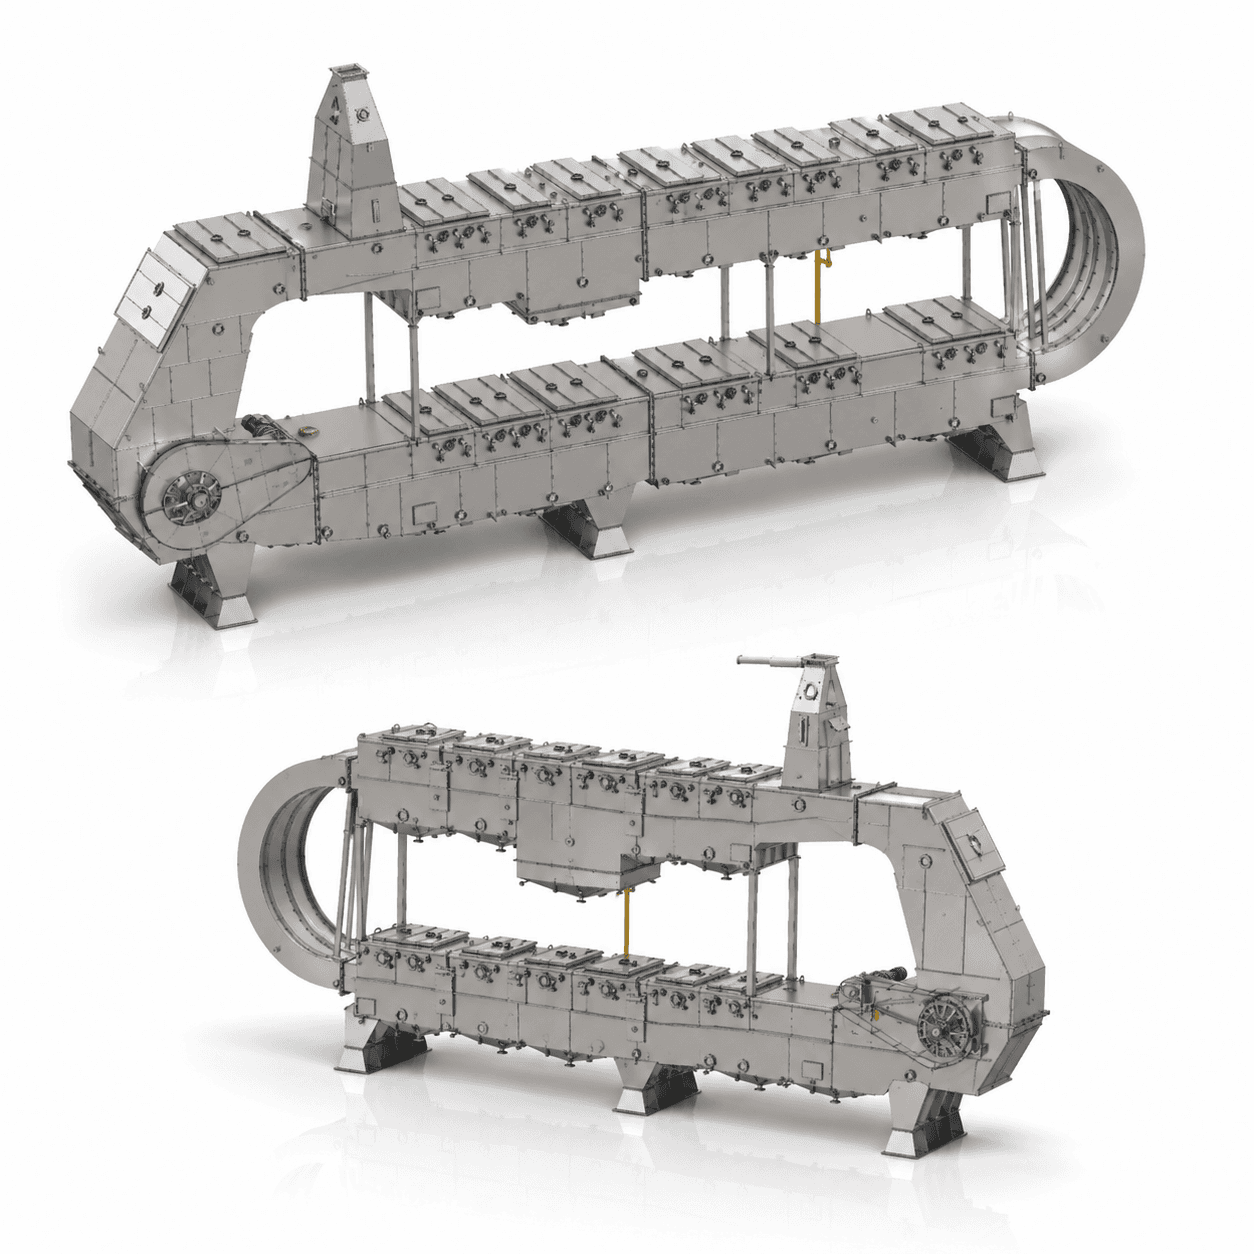
Чому петльовий екстрактор — оптимальне рішення для олійноекстракційного заводу
На ринку екстракційного обладнання є кілька конструктивних схем — карусельні (роторні), стрічкові, корзинні екстрактори. Але для більшості сучасних олійноекстракційних ліній обирають саме петльовий (loop-type) екстрактор. Ось чому. 🔄 Безперервність процесу. Шрот рухається замкнутою петлею назустріч потоку розчинника (протитечійна екстракція), тому вилучення олії відбувається поступово, у кілька ступенів, а не за один прохід. Це дає більш повне й рівномірне вимивання олії, ніж у простіших однопрохідних схемах. 🧺 Дбайливе поводження з матеріалом. Шрот транспортується у перфорованих коробах рівним шаром, без різких перегинів і перевантажень, характерних для роторних конструкцій. Менше подрібнення матеріалу — менше дрібної фракції — краща фільтрація місцели на виході. ⚙️ Менше рухомих вузлів, простіше обслуговування. Порівняно з роторними екстракторами, петльова схема має менше складних герметичних вузлів обертання під навантаженням розчинника, що знижує ризик витоків і спрощує планове обслуговування. 💧 Ефективніше використання розчинника. Багатоступеневе протитечійне промивання дозволяє досягти потрібного ступеня вилучення олії при меншій витраті гексану на тонну сировини, а отже — і менших витратах на подальшу дистиляцію та рекуперацію розчинника. 📈 Масштабованість. Конструкція петльового екстрактора добре масштабується під різну продуктивність лінії — від середніх до великих олійноекстракційних заводів — без принципової зміни технологічної схеми. Саме тому в лінійці D.ENERGY петльовий екстрактор серії EX є базовим рішенням для проєктів глибокої переробки соняшника, ріпаку та сої — він поєднує високий вихід олії з передбачуваним, безпечним і відносно нескладним в експлуатації технологічним процесом. Обладнання за темою: Екстрактор петльовий серії EX .
Екстракція гексаном чи вальцювання: що дає більший вихід олії і чи це безпечно
Під час переробки олійної сировини виробник обирає між двома базовими підходами: механічним віджимом (шнековий прес, вальці) та хімічною екстракцією розчинником — найчастіше гексаном. У виробництва повного циклу ці методи не конкурують, а доповнюють один одного. Вихід олії 🔩 Механічне пресування (шнековий прес) віджимає олію фізичним тиском. Це простий, надійний і енергоефективний спосіб, але в макусі завжди залишається помітна частка залишкової олії — просто тому, що прес фізично не може віджати сировину «досуха». 🧪 Екстракція гексаном вимиває залишкову олію з попередньо віджатого чи підготовленого шроту на молекулярному рівні, знижуючи вміст олії в кінцевому шроті до мінімальних значень. Саме тому на великих олійноекстракційних заводах переробка будується як двостадійна схема: спершу прес (форпресування), потім екстракція — це дає максимально повне вилучення олії з тієї ж кількості сировини. Чи безпечна екстракція гексаном? Гексан — легкозаймиста речовина, і його пари в певній концентрації з повітрям вибухонебезпечні. Саме тому екстракційне обладнання проєктується не як «звичайний цех», а як герметична вибухобезпечна система: ⚙️ Повністю закритий контур екстрактора без контакту розчинника з атмосферою цеху 🔧 Вибухозахищені (Ex-виконання) насоси для перекачування гексану та місцели 💨 Системи вентиляції та вловлювання парів розчинника з рекуперацією 📡 Датчики загазованості з автоматичним аварійним відключенням ⚡ Заземлення та захист від статичної електрики на всьому обладнанні лінії Технологія екстракції гексаном використовується у промисловій переробці олійних культур у всьому світі вже понад пів століття саме тому, що при дотриманні цих інженерних норм вона є перевіреним і контрольованим процесом. Небезпечною екстракція стає не сама по собі, а лише за відсутності належного обладнання й регламентів — тому D.ENERGY проєктує петльові екстрактори та вибухозахищені насоси одразу з урахуванням усіх цих вимог безпеки. Простими словами: якщо потрібен максимальний вихід олії з тонни сировини — оптимальне рішення це преси у зв'язці з екстракцією. Якщо пріоритет — максимально проста лінія без роботи з розчинниками, механічного пресування може бути достатньо, хоча частина олії при цьому залишиться невилученою. Обладнання за темою: Шнекові преса серії SP , Екстрактор петльовий серії EX .
Тенденції ринку: Україна скорочує експорт сої та нарощує внутрішню переробку, — аналітики
На українському ринку соєвих бобів фіксуються значні структурні зміни. За даними профільних асоціацій, за останній рік обсяги експорту сої з України скоротилися майже на 40%, тоді як внутрішня переробка олійної, навпаки, демонструє стійке зростання. Ключові фактори змін: Зміна експортних пріоритетів: Аналітики пов'язують спад експорту з логістичними складнощами та зміною державної політики. Введення експортних мит для окремих категорій постачальників зробило прямий вивіз сировини менш вигідним порівняно з переробкою всередині країни. Рекордні обсяги переробки: Українські олійноекстракційні заводи (ОЕЗ) завантажені на повну потужність. Очікується, що за підсумками поточного сезону переробники можуть встановити історичний рекорд, переробивши понад 1,7 млн тонн соєвих бобів. Експорт готової продукції: Замість сировини Україна активно експортує продукти переробки з доданою вартістю — соєву олію та шрот. Основними ринками збуту традиційно залишаються країни Європейського Союзу. Ця тенденція свідчить про перехід агропромислового комплексу від сировинної моделі до глибокої переробки, що дозволяє залишати валютну виручку та створювати робочі місця всередині України. Напрямок за темою: Олійно-жирова промисловість .
Ситуація на ринку сої в Україні: внутрішні ціни знижуються на тлі скорочення попиту та активізації переробки
На українському ринку соєвих бобів спостерігається корекція цін: за останній місяць вартість сировини на внутрішньому ринку суттєво знизилася (у середньому на 1 700 – 2 000 грн за тонну), досягнувши позначки близько 21 000 грн/т на умовах CPT. Основною причиною зниження цін стало зменшення конкуренції між експортерами та тимчасове охолодження попиту. Водночас експерти відзначають структурну зміну ринку: через запровадження регуляторних механізмів та експортних мит для не-виробників, Україна все більше фокусується на внутрішній глибокій переробці. Близько 95% виробленої соєвої олії традиційно йде на експорт (головним покупцем залишається Європейський Союз), тоді як сама сировина дедалі активніше залишається на вітчизняних заводах для переробки на олію та шрот. Напрямок за темою: Олійно-жирова промисловість .
Виклики безпеки та адаптація: агрохолдинг Kernel підбив підсумки переробки олійних за сезон
Один із найбільших українських агрохолдингів та виробників соняшникової олії — компанія Kernel — оприлюднив виробничі результати. За підсумками 2026 фінансового року підприємства групи переробили 3,18 млн тонн олійних культур, що на 8% менше порівняно з попереднім сезоном. Головною причиною зниження обсягів став гострий дефіцит насіння соняшнику на внутрішньому ринку через обмежену пропозицію сировини. Водночас компанії вдалося частково компенсувати цей спад завдяки активному переобладнанню ліній та переробці альтернативних культур — сої та ріпаку. Завдяки цьому обсяги реалізації олії навіть зросли на 2% (до 1,4 млн тонн) за рахунок раніше сформованих запасів, демонструючи високу адаптивність української переробної галузі до кризових умов. Напрямок за темою: Олійно-жирова промисловість .